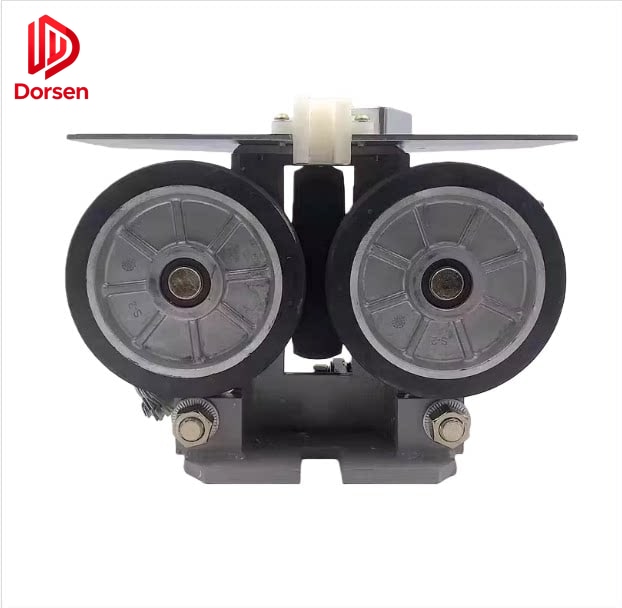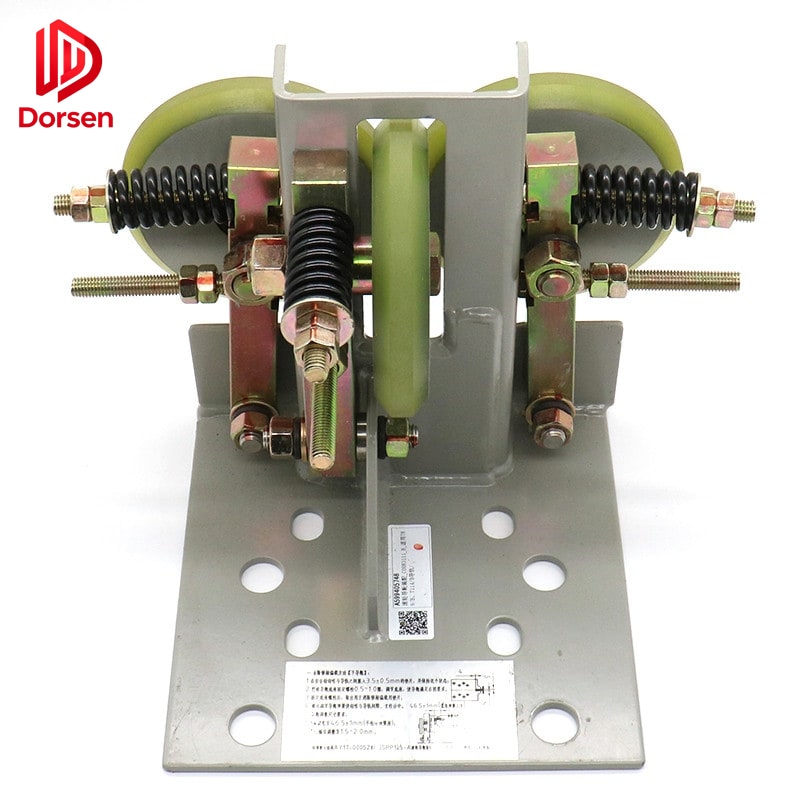
Les rails de guidage sont l’épine dorsale structurelle du fonctionnement de l’ascenseur. Ils définissent le trajet de la cabine et du contrepoids, fournissent la surface de freinage pour le parachute, et déterminent directement la qualité de course par la précision d’alignement. Une spécification incorrecte — mauvais modèle, classe de précision ou type de production — affecte chaque composant en aval : patins de guidage, mâchoires de parachute, quincaillerie d’éclisses et espacement des supports.
Pour les entreprises de maintenance qui sourcent des rails de remplacement et pour les projets d’export commandant des sections coupées à longueur, comprendre la nomenclature de spécification fait la différence entre une installation fluide et un litige coûteux sur site.
Ce guide couvre l’identification des modèles, le classement de précision, les normes matériaux, les exigences de coupe et d’emballage, les critères de réception d’installation et la compatibilité des composants associés.
1. Fondamentaux des rails de guidage
1.1 Fonction dans le système d’ascenseur
Les rails de guidage remplissent trois fonctions principales :
- Guidage — maintenir l’alignement cabine et contrepoids dans la gaine
- Sécurité — fournir la surface de freinage pour les mâchoires de parachute lors d’événements de survitesse
- Transfert de charge — distribuer les forces cabine et contrepoids aux supports de gaine et à la structure du bâtiment
Les patins de guidage cabine (ou guides à galets) glissent contre la face de travail du rail. Les rails de contrepoids portent un jeu séparé de patins sur un chemin d’usure indépendant. Les deux jeux de rails doivent respecter la spécification — remplacer les rails cabine sans inspecter les rails contrepoids laisse la moitié du système de guidage non traitée.
1.2 Construction du rail à profil en T
Les rails de guidage d’ascenseur utilisent une section transversale en T standardisée internationalement :
| Dimension | Description | Valeurs courantes |
|---|---|---|
| Numéro de modèle | Désignation de taille nominale | T45, T50, T70, T75, T78, T82, T89, T90, T114, T127, T140 |
| b (largeur de base) | Largeur du pied de rail | Varie selon le modèle (p. ex. 75 mm pour T75) |
| h (hauteur totale) | Hauteur totale du rail | Varie selon le modèle |
| Épaisseur de face de travail | Dimension de référence pour parachute et patins | 9, 10, 14, 16 mm |
| Type de production | A = étiré à froid / B = usiné | Affecte la finition de surface et le classement parachute |
Rails étirés à froid (Type A) sont produits en étirant l’acier à travers des matrices. Ils sont économiques et largement utilisés en applications basse à moyenne vitesse. La finition de surface convient aux patins mais peut exiger des classements spécifiques de mâchoires de parachute.
Rails usinés (Type B) sont fraisés à des tolérances plus serrées avec une finition supérieure. Ils sont standard pour les ascenseurs haute vitesse (> 2,5 m/s) et les applications exigeant une qualité de course premium. Les tableaux de capacité parachute listent souvent des classements séparés pour rails Type A et Type B.
2. Identification du modèle de rail
2.1 Familles de modèles courantes
| Modèle | Application typique | Plage de vitesse |
|---|---|---|
| T45 / T50 | Résidentiel, bas immeuble | ≤ 1,0 m/s |
| T70 / T75 | Passagers standard | 0,5 – 1,75 m/s |
| T78 / T82 / T89 | Passagers moyen immeuble | 1,0 – 2,5 m/s |
| T90 / T114 | Passagers haute vitesse | 2,5 – 4,0 m/s |
| T127 / T140 | Grande hauteur, service lourd | 2,5 – 10+ m/s |
La sélection du numéro de modèle est déterminée par la vitesse nominale, la capacité cabine, la portée entre supports et les exigences sismiques du bâtiment. Remplacer des rails dans une gaine existante exige typiquement de correspondre exactement au modèle d’origine — passer à un profil plus grand peut nécessiter une modification des supports.
2.2 Classe de précision
La classe de précision définit les tolérances de rectitude et de torsion le long de la longueur du rail. Les classes plus élevées offrent une meilleure qualité de course à plus haute vitesse.
| Classe | Tolérance de rectitude (par mètre) | Application typique |
|---|---|---|
| Q1 | ≤ 0,7 mm | Usage général, basse vitesse |
| Q2 | ≤ 0,5 mm | Passagers standard |
| Q3 | ≤ 0,3 mm | Vitesse moyenne-élevée |
| Q8 / Q9 | ≤ 0,16 mm | Haute vitesse, course premium |
Pour les ascenseurs au-dessus de 2,5 m/s, la classe de précision Q3 ou meilleure est couramment spécifiée. Utiliser des rails Q1 sur une installation haute vitesse produit des vibrations impossibles à corriger par le seul réglage des patins.
2.3 Matériau et traitement de surface
| Propriété | Pratique standard | Notes |
|---|---|---|
| Matériau | Acier au carbone (typiquement S235 ou équivalent) | Variantes inox pour environnements corrosifs |
| Finition de surface | Noire (brut de laminage) ou usinée | Usinée pour rails Type B |
| Anti-corrosion | Revêtement huile ou primer sur extrémités coupées | Critique pour export maritime |
| Marquage | Modèle, longueur et classe estampés sur le pied | Requis pour traçabilité d’installation |
3. Coupe et emballage pour projets d’export
3.1 Exigences de coupe à longueur
Les commandes internationales de rails exigent fréquemment une coupe aux hauteurs d’étage avant expédition. Spécifier dans chaque bon de commande :
| Exigence | Détail | Pourquoi c’est important |
|---|---|---|
| Longueur de coupe par section | Correspondre à la dimension étage à étage + ajustement | Mauvaise longueur cause des retards de coupe sur site |
| Équerrage des extrémités | ≤ 0,5 mm d’écart par rapport à la perpendiculaire | Affecte l’alignement des joints d’éclisse |
| Ébavurage | Toutes arêtes coupées limées lisses | Prévient blessures et dommages aux patins |
| Traitement antirouille | Bain d’huile ou primer sur faces fraîchement coupées | Le fret maritime cause une corrosion rapide sans protection |
| Marquage niveau d’étage | Étiqueter chaque section avec le numéro de palier | Accélère l’installation en gaines multi-arrêts |
| Identification haut/bas | Marquer quelle extrémité fait face vers le haut | Prévient l’installation inversée |
3.2 Normes d’emballage
| Méthode | Application | Niveau de protection |
|---|---|---|
| Caisse en bois | Fret maritime, long transit | Maximal — prévient flexion et chocs |
| Fagot cerclé acier | Transit court, domestique | Modéré — exige une manipulation soigneuse |
| Emballage plastique individuel | Rails premium, classe Q8/Q9 | Prévient les rayures de surface |
Les rails arrivant avec extrémités non traitées, longueurs non marquées ou flèche de transit ralentissent l’installation et augmentent le risque de corrosion en gaines humides. Inclure les exigences d’emballage dans la spécification d’achat — pas comme une réflexion après coup.
3.3 Kits d’éclisses et quincaillerie
Chaque joint de rail nécessite :
- Paire d’éclisses (plaques de serrage supérieure et inférieure)
- Boulons haute résistance (typiquement M12, classe 8.8 ou 10.9)
- Rondelles ressort ou écrous frein selon conception
- Clips de support à l’espacement spécifié (1 500–2 000 mm typique)
Confirmer si éclisses et quincaillerie sont incluses dans le devis rails ou commandées séparément. Une géométrie d’éclisse inadaptée au modèle de rail empêche la fermeture correcte du joint.
4. Critères de réception d’installation
4.1 Verticalité et espacement
| Paramètre | Critère d’acceptation | Méthode de mesure |
|---|---|---|
| Déviation verticale | ≤ 0,5 mm par 5 m (classe Q2) | Fil à plomb ou laser |
| Distance centre (rails cabine) | Selon dessin ± 2 mm | Mètre ruban à plusieurs hauteurs |
| Parallelisme des rails | ≤ 1 mm sur course complète | Système d’alignement laser |
| Espacement des supports | 1 500–2 000 mm selon conception | Mètre ruban |
Les exigences d’alignement EN 81-20 pour ascenseurs au-dessus de 2,5 m/s spécifient couramment un alignement de guidage dans 1,5 mm sur toute section de 5 mètres — une tolérance impossible si les joints d’éclisse individuels sont lâches ou désalignés.
4.2 Qualité des joints d’éclisse
| Paramètre | Acceptation typique |
|---|---|
| Jeu entre têtes de rail au joint | < 0,15 mm |
| Décalage de marche (désalignement vertical) | ≤ 0,10 mm |
| Pré-couple boulon M12 | ~70 N·m |
| Couple final boulon M12 | ~140 N·m |
| Continuité de surface | Règle affleurante à travers le joint |
Le resserrage des boulons d’éclisse après tassement initial fait partie de nombreuses séquences d’installation OEM. Les défauts de joint sont la cause principale des vibrations en milieu de course et des cliquetis signalés après installation de nouveaux rails.
4.3 Essai sur course complète
Après installation et réglage des patins :
- Faire circuler la cabine en vitesse inspection sur course complète — écouter les vibrations à des hauteurs spécifiques
- Cartographier les emplacements de vibration aux numéros de joint — bruit localisé à une hauteur indique un problème de joint
- Vérifier le contact des mâchoires de parachute avec la face de travail du rail (inspection visuelle)
- Documenter les données d’alignement as-built pour les dossiers de maintenance
5. Composants associés — ne pas remplacer les rails isolément
Lorsque les rails sont remplacés ou fortement retravaillés, inspecter simultanément ces composants :
| Composant | Point d’inspection | Action si usé |
|---|---|---|
| Patins de guidage cabine | Épaisseur de garniture, état roulement galet | Remplacer garnitures sous ~3 mm restants |
| Patins de guidage contrepoids | Chemin d’usure indépendant | Remplacer si usés — mêmes symptômes de vibration |
| Mâchoires de parachute | Correspondance profil rail, usure surface freinage | Vérifier que le type de rail sur plaque correspond aux nouveaux rails |
| Quincaillerie d’éclisse | Fatigue des boulons, endommagement de filetage | Remplacer toute la quincaillerie à chaque joint — ne jamais réutiliser des boulons fatigués |
| Clips de support | Corrosion, déformation | Remplacer si pliés ou corrodé à travers |
Des patins usés masquent ou amplifient les défauts de rail perçus. Remplacer les rails sans traiter les patins usés produit une plainte de qualité de course qui déclenche un litige de garantie — même lorsque les nouveaux rails respectent la spécification.
6. Maintenance après installation
| Tâche | Fréquence | Notes |
|---|---|---|
| Vérification d’alignement | Annuel (fort trafic >200 trajets/jour) | Tous les 24 mois pour fret à faible duty |
| Resserrage boulons d’éclisse | Lorsque bruit de marche apparaît ou après événement sismique | Utiliser clé dynamométrique calibrée |
| Contrôle garniture patin | À chaque visite de maintenance | Remplacer sous ~3 mm — garnitures usées multiplient la friction sur rail |
| Inspection surface de rail | Annuel | Vérifier rayures (contact parachute), corrosion, accumulation de lubrifiant |
| Contrôle fixations supports | Annuel | Vérifier connexions support-gaine |
7. Informations d’approvisionnement pour devis précis
Fournir pour chaque demande de rails de guidage :
- Dimensions de gaine — largeur, profondeur, hauteur de course, nombre d’arrêts
- Modèle de rail existant — p. ex. T89/B, y compris type de production (A ou B)
- Classe de précision — depuis spécification d’origine ou données as-built
- Longueur totale requise — par côté (cabine et contrepoids séparément)
- Exigences de coupe — hauteurs d’étage, préférences de marquage
- Éclisses et quincaillerie — fournies ou séparées
- Emballage — caisse bois pour fret maritime, cerclage pour domestique
- Port de destination — affecte emballage et niveau de traitement antirouille
DORSEN fournit rails de guidage, éclisses, patins de guidage et quincaillerie de supports avec options de coupe et d’emballage prêtes à l’export. Une spécification correcte à l’étape de commande élimine les erreurs de coupe, litiges de compatibilité et rappels de qualité de course des mois après l’installation.