Los rieles guía constituyen la estructura portante del funcionamiento del ascensor. Definen la trayectoria de cabina y contrapeso, proporcionan la superficie de frenado para el paracaídas y determinan directamente la calidad de marcha mediante la precisión de alineación. Una especificación incorrecta del riel — modelo, clase de precisión o tipo de producción erróneos — afecta a cada componente posterior: zapatas guía, mordazas del paracaídas, herrajes de empalme y distancia entre soportes.
Para contratistas de mantenimiento que abastecen rieles de recambio y para proyectos de exportación que encargan tramos cortados a medida, comprender la nomenclatura de especificación marca la diferencia entre una instalación fluida y una disputa costosa en obra.
Esta guía cubre la identificación del modelo de riel, la clasificación por precisión, las normas de material, los requisitos de corte y embalaje, los criterios de aceptación en instalación y la compatibilidad de componentes relacionados.
1. Fundamentos de los rieles guía
1.1 Función en el sistema del ascensor
Los rieles guía cumplen tres funciones principales:
- Guiado — mantener la alineación de cabina y contrapeso dentro del hueco
- Seguridad — proporcionar la superficie de frenado para las mordazas del paracaídas en eventos de sobrevelocidad
- Transferencia de carga — distribuir las fuerzas de cabina y contrapeso hacia los soportes del hueco y la estructura del edificio
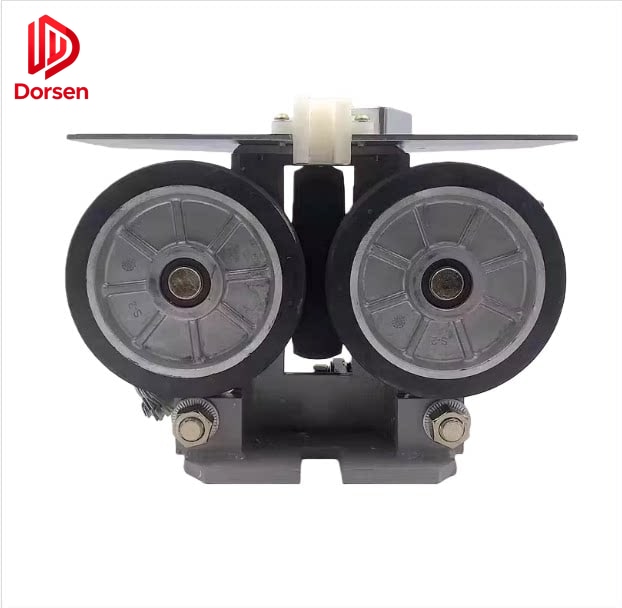
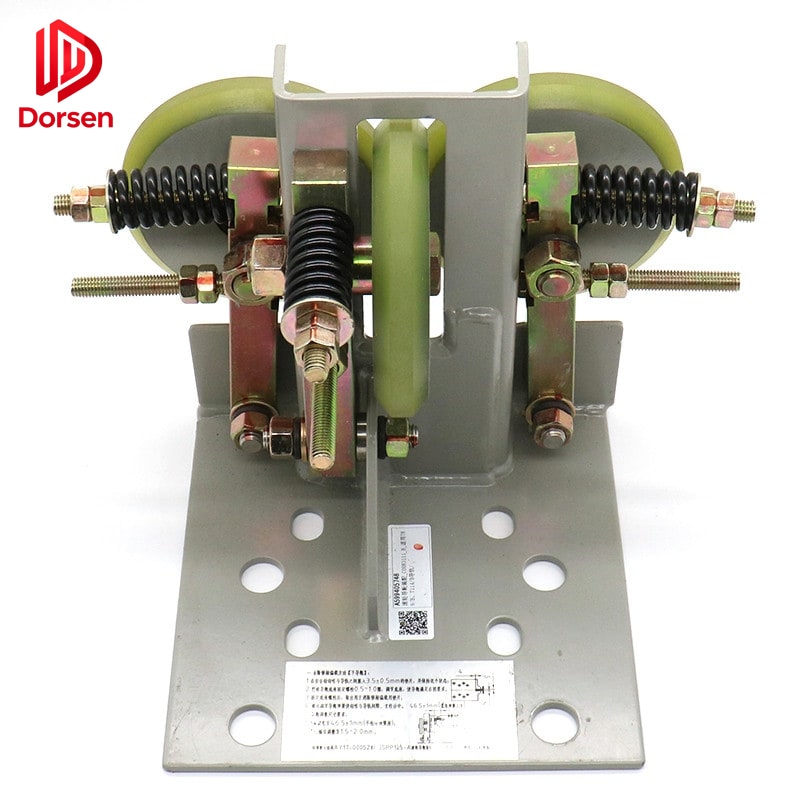
Las zapatas guía de cabina (o guías de rodillos) circulan contra la cara de trabajo del riel. Los rieles de contrapeso llevan un juego independiente de zapatas sobre una trayectoria de desgaste propia. Ambos conjuntos deben cumplir la especificación: sustituir solo los rieles de cabina sin inspeccionar los de contrapeso deja sin atender la mitad del sistema de guiado.
1.2 Construcción del riel de perfil T
Los rieles guía de ascensor utilizan una sección transversal en T estandarizada internacionalmente:
| Dimensión | Descripción | Valores habituales |
|---|---|---|
| Número de modelo | Designación nominal de tamaño | T45, T50, T70, T75, T78, T82, T89, T90, T114, T127, T140 |
| b (ancho de base) | Ancho del pie del riel | Varía según modelo (p. ej., 75 mm para T75) |
| h (altura total) | Altura total del riel | Varía según modelo |
| Espesor de cara de trabajo | Dimensión de referencia para paracaídas y zapatas | 9, 10, 14, 16 mm |
| Tipo de producción | A = estirado en frío / B = mecanizado | Afecta el acabado superficial y la calificación del paracaídas |
Rieles estirados en frío (Tipo A) se producen pasando el acero por matrices. Son económicos y muy usados en aplicaciones de velocidad baja a media. El acabado superficial es adecuado para zapatas guía, pero puede exigir calificaciones específicas de mordaza de paracaídas.
Rieles mecanizados (Tipo B) se fresan con tolerancias más estrictas y un acabado superficial superior. Son el estándar para ascensores de alta velocidad (> 2,5 m/s) y aplicaciones que exigen calidad de marcha premium. Las tablas de capacidad del paracaídas suelen listar calificaciones separadas para rieles Tipo A y Tipo B.
2. Identificación del modelo de riel
2.1 Familias de modelos habituales
| Modelo | Aplicación típica | Rango de velocidad |
|---|---|---|
| T45 / T50 | Residencial, baja altura | ≤ 1,0 m/s |
| T70 / T75 | Pasajeros estándar | 0,5 – 1,75 m/s |
| T78 / T82 / T89 | Pasajeros de media altura | 1,0 – 2,5 m/s |
| T90 / T114 | Pasajeros de alta velocidad | 2,5 – 4,0 m/s |
| T127 / T140 | Gran altura, servicio pesado | 2,5 – 10+ m/s |
La selección del modelo la determinan la velocidad nominal, la capacidad de cabina, la luz entre soportes y los requisitos sísmicos del edificio. Al sustituir rieles en un hueco existente suele exigirse coincidencia exacta con el modelo original: ampliar a un perfil mayor puede requerir modificar los soportes.
2.2 Clase de precisión
La clase de precisión define las tolerancias de rectitud y torsión a lo largo de la longitud del riel. Las clases superiores ofrecen mejor calidad de marcha a velocidades más altas.
| Clase | Tolerancia de rectitud (por metro) | Aplicación típica |
|---|---|---|
| Q1 | ≤ 0,7 mm | Uso general, baja velocidad |
| Q2 | ≤ 0,5 mm | Pasajeros estándar |
| Q3 | ≤ 0,3 mm | Velocidad media-alta |
| Q8 / Q9 | ≤ 0,16 mm | Alta velocidad, marcha premium |
Para ascensores por encima de 2,5 m/s se especifica habitualmente la clase Q3 o superior. Usar rieles Q1 en una instalación de alta velocidad produce vibración que no se corrige solo con el ajuste de las zapatas guía.
2.3 Material y tratamiento superficial
| Propiedad | Práctica estándar | Notas |
|---|---|---|
| Material | Acero al carbono (típicamente S235 o equivalente) | Variantes inoxidables para ambientes corrosivos |
| Acabado superficial | Negro (laminado) o mecanizado | Mecanizado para rieles Tipo B |
| Anticorrosión | Recubrimiento de aceite o imprimación en extremos cortados | Crítico para exportación por vía marítima |
| Marcado | Modelo, longitud y clase estampados en el pie | Requerido para trazabilidad de instalación |
3. Corte y embalaje para proyectos de exportación
3.1 Requisitos de corte a medida
Los pedidos internacionales de rieles suelen exigir el corte a alturas de piso antes del envío. Especifique lo siguiente en cada orden de compra:
| Requisito | Detalle | Por qué importa |
|---|---|---|
| Longitud de corte por tramo | Coincide con la dimensión entre pisos + ajuste | Una longitud errónea provoca retrasos de corte en obra |
| Escuadrado de extremos | ≤ 0,5 mm de desviación respecto a la perpendicular | Afecta la alineación de la unión de empalme |
| Desbarbado | Todos los cantos de corte limados | Evita lesiones al instalador y daños a las zapatas |
| Tratamiento antiróxido | Baño de aceite o imprimación en caras recién cortadas | El transporte marítimo provoca corrosión rápida sin protección |
| Marcado por planta | Etiquetar cada tramo con el número de parada | Acelera la instalación en huecos multiparada |
| Identificación arriba/abajo | Marcar qué extremo queda hacia arriba | Evita la instalación invertida |
3.2 Estándares de embalaje
| Método | Aplicación | Nivel de protección |
|---|---|---|
| Caja de madera | Flete marítimo, tránsito largo | Máximo — evita flexión y daños por impacto |
| Paquete con fleje de acero | Tránsito corto, nacional | Moderado — requiere manipulación cuidadosa |
| Envoltorio plástico individual | Rieles premium, clase Q8/Q9 | Evita rayado de la superficie |
Los rieles que llegan con extremos sin tratar, longitudes sin marcar o alabeo de tránsito retrasan la instalación y aumentan el riesgo de corrosión en huecos húmedos. Incluya los requisitos de embalaje en la especificación de compra — no como una idea de último momento.
3.3 Kits de empalme y herrajes
Cada unión de riel requiere:
- Par de placas de empalme (placas de sujeción superior e inferior)
- Pernos de alta resistencia (típicamente M12, grado 8.8 o 10.9)
- Arandelas elásticas o tuercas de seguridad según diseño
- Grapas de soporte a la distancia especificada (típicamente 1.500–2.000 mm)
Confirme si las placas de empalme y los herrajes están incluidos en la oferta del riel o se piden por separado. Una geometría de empalme incorrecta para el modelo de riel impide el cierre correcto de la unión.
4. Criterios de aceptación en instalación
4.1 Verticalidad y distancias
| Parámetro | Criterio de aceptación | Método de medición |
|---|---|---|
| Desviación vertical | ≤ 0,5 mm por 5 m (clase Q2) | Plomada o láser |
| Distancia entre centros (rieles de cabina) | Según plano de diseño ± 2 mm | Cinta métrica a varias alturas |
| Paralelismo de rieles | ≤ 1 mm en todo el recorrido | Sistema de alineación láser |
| Distancia entre soportes | 1.500–2.000 mm según diseño | Cinta métrica |
Los requisitos de alineación de EN 81-20 para ascensores por encima de 2,5 m/s suelen especificar alineación de guías dentro de 1,5 mm en cualquier tramo de 5 metros — una tolerancia imposible si las uniones de empalme están flojas o desalineadas.
4.2 Calidad de la unión de empalme
| Parámetro | Aceptación típica |
|---|---|
| Holgura entre cabezas de riel en la unión | < 0,15 mm |
| Desnivel (desajuste vertical) | ≤ 0,10 mm |
| Pretorque de perno M12 | ~70 N·m |
| Par final de perno M12 | ~140 N·m |
| Continuidad superficial | Regla al ras a través de la unión |
El reapretado de los pernos de empalme tras el asentamiento inicial forma parte de muchas secuencias de instalación OEM. Los defectos de unión son la causa principal de vibración a mitad de recorrido y de ruidos de «click» tras la instalación de rieles nuevos.
4.3 Prueba a recorrido completo
Tras la instalación y el ajuste de las zapatas guía:
- Hacer circular la cabina a velocidad de inspección en todo el recorrido — escuchar vibración a alturas concretas
- Mapear ubicaciones de vibración a números de unión — ruido localizado a una altura indica problema de unión
- Verificar el contacto de las mordazas del paracaídas con la cara de trabajo del riel (inspección visual)
- Documentar los datos de alineación as-built para el historial de mantenimiento
5. Componentes relacionados — no sustituya rieles de forma aislada
Cuando se sustituyen o se rehacen intensamente los rieles, inspeccione simultáneamente estos componentes:
| Componente | Punto de inspección | Acción si está desgastado |
|---|---|---|
| Zapatas guía de cabina | Espesor del forro, estado del rodamiento | Sustituir forros con menos de ~3 mm restantes |
| Zapatas guía de contrapeso | Trayectoria de desgaste independiente | Sustituir si están desgastadas — mismos síntomas de vibración |
| Mordazas del paracaídas | Coincidencia de perfil de riel, desgaste en superficie de frenado | Verificar que el tipo de riel de la placa coincida con los rieles nuevos |
| Herrajes de empalme | Fatiga de pernos, daño de rosca | Sustituir todo el herraje en cada unión — nunca reutilizar pernos fatigados |
| Grapas de soporte | Corrosión, deformación | Sustituir si están dobladas o corroídas a través |
Las zapatas guía desgastadas enmascaran o amplifican los defectos percibidos del riel. Sustituir rieles sin atender zapatas desgastadas genera una queja de calidad de marcha que dispara una disputa de garantía — incluso cuando los rieles nuevos cumplen la especificación.
6. Mantenimiento tras la instalación
| Tarea | Frecuencia | Notas |
|---|---|---|
| Verificación de alineación | Anual (tráfico alto >200 viajes/día) | Cada 24 meses en carga de mercancías de bajo uso |
| Reapretado de pernos de empalme | Cuando aparezca ruido de escalón o tras evento sísmico | Usar llave dinamométrica calibrada |
| Comprobación del forro de zapata guía | En cada visita de mantenimiento | Sustituir por debajo de ~3 mm — forros desgastados multiplican la fricción del riel |
| Inspección de superficie del riel | Anual | Buscar rayado (contacto del paracaídas), corrosión, acumulación de lubricante |
| Comprobación de fijaciones de soporte | Anual | Verificar conexiones soporte–hueco |
7. Información de compra para presupuestos precisos
Facilite lo siguiente en cada consulta de rieles guía:
- Dimensiones del hueco — ancho, profundidad, altura de recorrido, número de paradas
- Modelo de riel existente — p. ej., T89/B, incluido el tipo de producción (A o B)
- Clase de precisión — de la especificación original o datos as-built
- Longitud total requerida — por lado (cabina y contrapeso por separado)
- Requisitos de corte — alturas de piso, preferencias de marcado
- Empalme y herrajes — incluidos o suministro separado
- Embalaje — caja de madera para flete marítimo, fleje para nacional
- Puerto de destino — afecta el nivel de embalaje y tratamiento antiróxido
DORSEN suministra rieles guía, placas de empalme, zapatas guía y herrajes de soporte con opciones de corte y embalaje listas para exportación. Una especificación correcta en la fase de pedido elimina errores de corte, disputas de compatibilidad y reclamaciones de calidad de marcha meses después de la instalación.