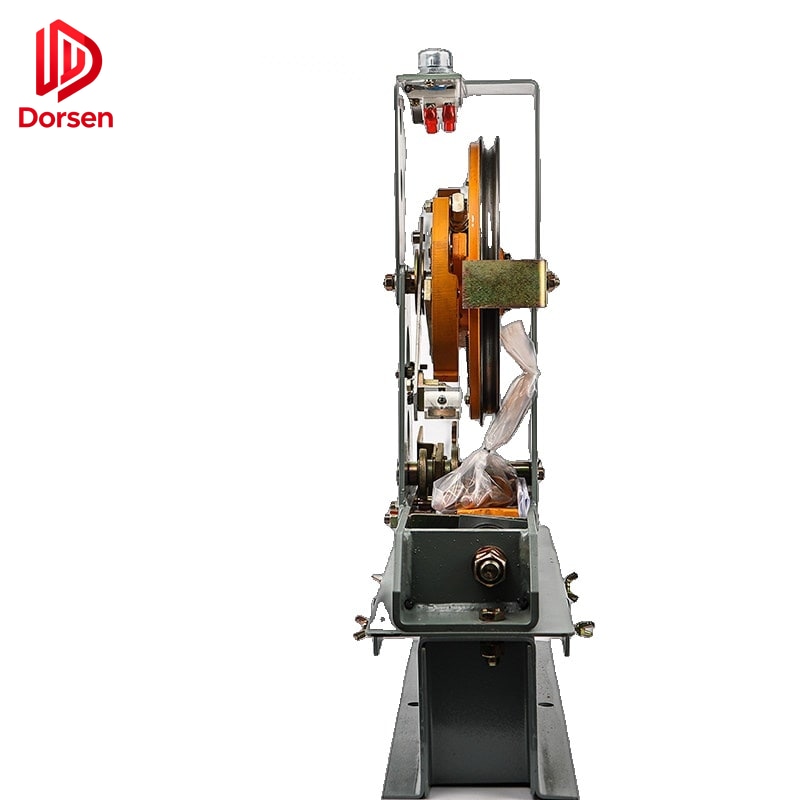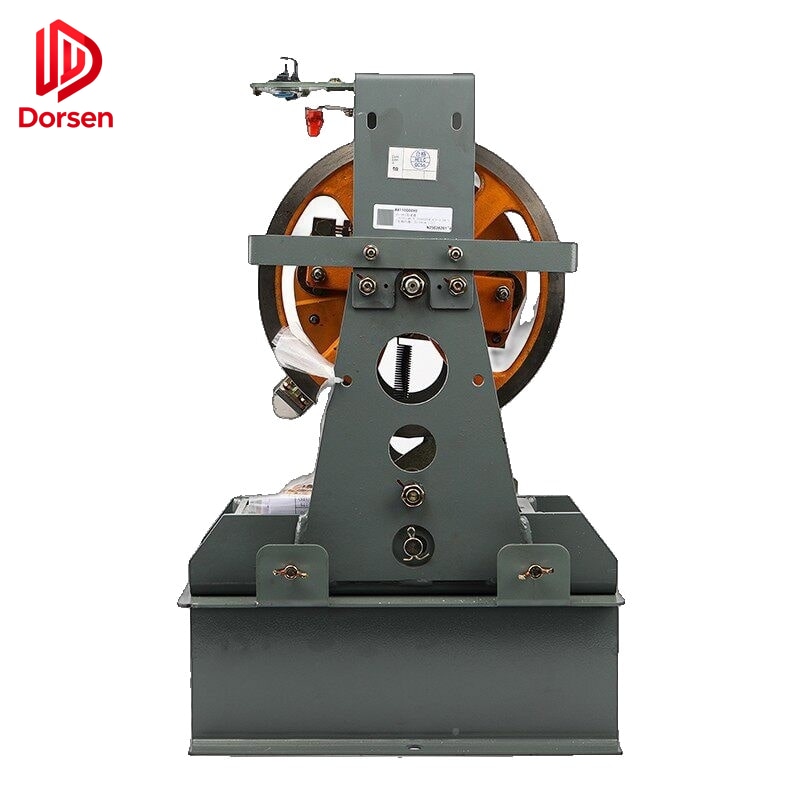
Die Fangvorrichtung ist die mechanische Bremsvorrichtung, die den Aufzugskorb bei übermäßiger Abwärtsgeschwindigkeit anhält. Sie wird über ein Gestängesystem vom Geschwindigkeitsbegrenzer ausgelöst und gehört zu den sicherheitskritischsten Komponenten jeder Aufzugsanlage. Fangvorrichtungen nach ungefährer Größe, optischer Ähnlichkeit oder unvollständigen Modelldaten zu bestellen, ist einer der risikoreichsten Beschaffungsfehler in der Aufzugsteilebranche.
Anders als Verbrauchskomponenten wie Führungsschuhbeläge oder Türrollen muss die Fangvorrichtung innerhalb präzise definierter Geschwindigkeits-, Last- und Führungsschienenparameter funktionieren, die durch Typprüfung zertifiziert sind. Eine Einheit, die physisch passt, aber außerhalb ihrer Typenschildbewertung arbeitet, erzeugt eine latente Sicherheitsgefahr, die erst bei einem tatsächlichen Übergeschwindigkeitsereignis — oder einem fehlgeschlagenen jährlichen Sicherheitstest — entdeckt werden kann.
Dieser Leitfaden bietet einen umfassenden Beschaffungsrahmen zu Spezifikationsverifizierung, Dokumentationsanforderungen, verwandten Komponenten und häufigen Kompatibilitätsfehlern im internationalen Ersatzteilhandel.
1. Das Fangvorrichtungssystem verstehen
1.1 Komponenten in der Sicherheitskette
Das Aufzug-Sicherheitssystem arbeitet als sequenzielle Kette:
Geschwindigkeitsbegrenzer → Begrenzerseil → Fangvorrichtungs-Gestänge → Fangbacken → FührungsschienenJede Komponente muss auf die anderen abgestimmt sein. Fangvorrichtungen ohne Prüfung von Auslösegeschwindigkeit, Seildurchmesser und Gestängegeometrie zu ersetzen, kann ein System erzeugen, das vollständig erscheint, aber unter Übergeschwindigkeit nicht korrekt eingreift.
1.2 Progressive vs. augenblickliche Fangvorrichtung
Moderne Personenaufzüge über 0,63 m/s Nenngeschwindigkeit erfordern progressive Fangvorrichtungen, die die Bremskraft allmählich aufbringen, um die Verzögerung zu begrenzen (typisch ≤ 1,0 g gemäß EN 81-20). Augenblickliche Fangvorrichtungen greifen rasch ein und sind in den meisten Rechtsordnungen auf Niedriggeschwindigkeitsanwendungen beschränkt.
| Parameter | Augenblicklich | Progressiv |
|---|---|---|
| Eingriff | Rasches Klemmen an Schienen | Kontrollierte gleitende Verzögerung |
| Geschwindigkeitsbereich | ≤ 0,63 m/s (typisch) | 0,63 m/s bis 10+ m/s |
| Insassenverzögerung | Höherer Ruck | Zertifiziert ≤ 1,0 g |
| Aktueller Marktanteil | Legacy-Anlagen | Alle neuen Personenaufzüge > 0,63 m/s |
Wenn unklar ist, welcher Typ installiert ist, Typenschild fotografieren und vor der Bestellung an den Lieferanten senden. Niemals progressiv und augenblicklich allein anhand der Montageabmessungen austauschen.
2. Spezifikations-Checkliste vor der Bestellung
2.1 Führungsschienenparameter
Fangbacken sind auf spezifische Führungsschienenprofile bearbeitet. Dies ist die häufigste Ursache für Kompatibilitätsfehler.
| Parameter | Was zu prüfen ist | Übliche Werte |
|---|---|---|
| Schienenmodell | T-Profil-Bezeichnung | T75, T89, T127, T140 |
| Schienendicke | Arbeitsflächenmaß | 9, 10, 14, 16 mm |
| Schienen-Produktionstyp | A = kaltgezogen / B = spanend bearbeitet | Muss Typenschildbewertung entsprechen |
| Schmierzustand | Öl- vs. Trockenschienen-Bewertung | Beeinflusst Reibungskoeffizient |
| Backenprofil | Muss Schienenarbeitsfläche entsprechen | Lieferantenspezifische Geometrie |
Kritische Regel: Fangvorrichtungen nicht auf Führungsschienentypen installieren, die nicht auf dem Gerätetypenschild aufgeführt sind. Backenprofilfehlpassung erzeugt abnormales Bremsen, unvollständigen Eingriff oder Schienenriefen während eines Fangvorrichtungstests.
2.2 Betriebsparameter des Aufzugs
| Parameter | Quelle | Warum es wichtig ist |
|---|---|---|
| Nenngeschwindigkeit (m/s) | Maschinen-Typenschild / Datenschild | Bestimmt Geschwindigkeitsklasse der Fangvorrichtung |
| Auslösegeschwindigkeit Begrenzer | Begrenzer-Typenschild / Prüfzeugnis | Muss im zertifizierten Bereich der Fangvorrichtung liegen |
| Nennlast Q (kg) | Korb-Datenschild | Zusammen mit Leergewicht für P+Q |
| Korb-Leergewicht P (kg) | Wägung oder Herstellerdaten | Gesamtmasse P+Q muss in Kapazitätstabelle liegen |
| Einbauseite | Korb links / Korb rechts / Gegengewicht | Bestimmt uni- vs. bidirektionale Fangvorrichtung |
Die gesamte hängende Masse P + Q muss in der Typenschild-Kapazitätstabelle für die spezifische Kombination aus Geschwindigkeitsklasse und Schienentyp liegen. Tabellen unterscheiden sich zwischen spanend bearbeiteten (Typ B) und kaltgezogenen (Typ A) Schienen — die falsche Tabellenzeile zu verwenden ist ein Zertifizierungsverstoß.
2.3 Identifikationsdaten der Fangvorrichtung
Vom vorhandenen Gerät vor der Bestellung erfassen:
- Herstellername und Modellnummer am Fangvorrichtungskörper
- Typenschildfoto mit Geschwindigkeitsbereich, P+Q-Kapazität, Schienentyp und Seriennummer
- Anzahl der Fangbacken (2, 4, 6 oder 8 — skaliert mit Last)
- Richtungsabhängigkeit — unidirektional (nur abwärts) oder bidirektional
- Montagewinkel-Abmessungen — Mittenabstand, Bolzenbild, Ohrenausrichtung
- Typprüfungszertifikatnummer — für Export und Inspektionskonformität
2.4 Marken- und Zertifizierungsanforderungen
| Markt | Typisch erforderliche Dokumentation |
|---|---|
| Europäische Union | CE-Erklärung, Typprüfungszertifikat (Modul B oder gleichwertig) |
| Nordamerika | ASME A17.1-Konformität, Komponenten-Zertifizierungsdaten |
| Naher Osten / Afrika | CE oder gleichwertig, manchmal notariell beglaubigte Prüfberichte |
| Südostasien | Mix aus CE und lokalen Inspektionsbehörden |
| Australien | Konformitätsdokumentation gemäß AS 1735 |
Exportsendungen von Fangvorrichtungen ohne ordnungsgemäße Zertifizierungsdokumente riskieren Zollablehnung und machen die Komponente für die Installation unter lokalen Sicherheitsvorschriften ungültig. Dokumentationsanforderungen mit dem Kunden vor dem Angebot bestätigen.
3. Verwandte Komponenten im Lieferumfang
Ein Fangvorrichtungs-Austauschprojekt erfordert oft zusätzliche Teile über die Fangvorrichtungsbaugruppe hinaus. Diese im Angebot wegzulassen verursacht Installationsverzögerungen und Zweitlieferungen.
| Komponente | Wann erforderlich | Spezifikationshinweise |
|---|---|---|
| Geschwindigkeitsbegrenzer | Begrenzer-Geschwindigkeitsklasse passt nicht zur neuen Fangvorrichtung | Auslösegeschwindigkeit muss zur Fangvorrichtungsbewertung passen |
| Begrenzerseil | Seil abgenutzt, falscher Durchmesser oder falsche Länge | Getrennt von den Haupt-Tragseilen |
| Gestängstangen und Bolzen | Verbogen, abgenutzt oder nach Auslöseereignis fehlend | Exakte Länge und Bolzendurchmesser kritisch |
| Rückstellmechanismus | Bei Fangvorrichtungstest beschädigt | Manuell oder automatisch gemäß Konstruktion |
| Bodenkonsolen | Korrodiert oder bei früherem Service geändert | Montagegeometrie muss Fangvorrichtungsrahmen entsprechen |
| Führungsschienenabschnitte | Durch früheres Auslösen gerieft oder verformt | Schiene an Kontaktpunkten nach Test ersetzen |
Nach jedem Fangvorrichtungs-Auslösen oder -Test müssen Führungsschienen an den Backenkontaktpunkten auf Verformung oder Riefen geprüft werden. Schienenersatz kann erforderlich sein, bevor der Aufzug wieder in Betrieb geht.
4. Häufige Kompatibilitätsfehler
Diese Muster sind über mehrere Feldservice-Datenbanken und Hersteller-Technikbulletins bestätigt:
4.1 Fangbacken- vs. Schienenprofil-Fehlpassung
Symptom: Abnormales Geräusch während des Fangvorrichtungstests, unvollständiger Eingriff oder sichtbare Schienenriefen.
Ursache: Fangbacken für T89/B spanend bearbeitete Schiene auf T89/A kaltgezogene Schiene montiert, oder falsche Dickenbewertung.
Vorbeugung: Schienen-Produktionstypbuchstaben (A oder B) vom Typenschild exakt abgleichen.
4.2 Geschwindigkeitsklassen-Fehlpassung
Symptom: Begrenzer löst aus, aber Fangvorrichtung greift nicht ein, oder greift mit übermäßiger Verzögerung ein.
Ursache: Fangvorrichtung für 1,0 m/s auf einem 1,75-m/s-System installiert, oder Auslösegeschwindigkeit außerhalb des zertifizierten Bereichs.
Vorbeugung: Begrenzer-Auslösegeschwindigkeit (typisch 115 % der Nenngeschwindigkeit) mit Fangvorrichtungs-Typenschild-Geschwindigkeitstabelle abgleichen.
4.3 Abweichung der Montageabmessungen
Symptom: Fangvorrichtung lässt sich ohne Änderung der vorhandenen Konsole oder Bodenstruktur nicht installieren.
Ursache: „Ähnlich aussehende“ Fangvorrichtung eines anderen Herstellers mit anderem Ohrenabstand oder Bolzenlochpositionen.
Vorbeugung: Maßzeichnung vom Lieferanten anfordern und mit As-built-Messungen vor der Bestellung vergleichen. Feldmodifikation von Fangvorrichtungs-Konsolen ist unter keiner Code-Rechtsordnung akzeptabel.
4.4 Fehlende Gestängeteile
Symptom: Fangvorrichtung installiert, aber nicht mit Begrenzerseil verbindbar; System nicht prüfbar.
Ursache: Angebot deckte nur Fangvorrichtungskörper ab; Gestängstangen, Bolzen und Spannfeder weggelassen.
Vorbeugung: Vollständige Stückliste in jede Fangvorrichtungsanfrage aufnehmen.
5. Tragfähigkeit und Fangbacken-Konfiguration
Allgemeine Branchenorientierung zur Backenanzahl relativ zur gesamten hängenden Masse:
| Ungefährer P + Q-Bereich | Typische Fangbacken-Konfiguration |
|---|---|
| Bis ~1.000 kg | 2 Backen |
| ~1.000 – 2.500 kg | 4 Backen |
| ~2.500 – 4.000 kg | 6 Backen |
| Über ~4.000 kg | 8 Backen am Rahmen verteilt |
Exakte Backenzahl und -platzierung sind immer typenschildgesteuert. Diese Tabelle nur zur Orientierung bei der Erstanfrage nutzen — der Lieferant muss gegen die zertifizierte Kapazitätstabelle für das spezifische Modell bestätigen.
6. Empfohlener Beschaffungsablauf
Schritt 1: Vorhandenes Fangvorrichtungs-Typenschild und Montagewinkel fotografieren
Schritt 2: Nenngeschwindigkeit, P+Q, Schienenmodell/-typ und Einbauseite erfassen
Schritt 3: Begrenzer-Auslösegeschwindigkeit und Seilspezifikation bestätigen
Schritt 4: Benötigte verwandte Komponenten identifizieren (Gestänge, Seil, Konsolen)
Schritt 5: Angebot mit aufgelisteten Zertifizierungsdokumenten anfordern
Schritt 6: Technische Prüfung der Spezifikationsübereinstimmung des Lieferanten
Schritt 7: Bestellen mit bestätigter Lieferung von CE-/Typprüfungsdokumenten
Schritt 8: Maßprüfung vor Installation bei Ankunft
Zeitplanhinweis: Fangvorrichtungen mit Exportdokumentation erfordern typisch 2–4 Wochen Lieferzeit. Eilbestellungen ohne Dokumentationsprüfung erzeugen Konformitätsrisiko.
7. Prüfung und Test nach der Installation
Gemäß EN 81-20 und ASME A17.1-Praxis:
| Test | Häufigkeit | Anforderung |
|---|---|---|
| Prüfung Auslösegeschwindigkeit Begrenzer | Jährlich (Personen) / 6 Monate (Schwerlastgut) | ±3 % der Nenn-Auslösegeschwindigkeit |
| Fangvorrichtungstest (leerer Korb) | Jährlich | Korb muss ohne Schadensüberschreitung an Schienen angehalten werden |
| Führungsschienenprüfung nach Test | Nach jedem Test | Auf Riefen, Verformung an Backenkontaktpunkten prüfen |
| Gestängeverschleißprüfung | Jährlich | Bolzen, Stangen und Seil auf Verschleiß prüfen |
| Typenschildlesbarkeit | Bei jeder Inspektion | Muss über gesamte Lebensdauer lesbar bleiben |
8. Angaben für ein Angebot
Genau Angebote erfordern:
- Klare Fotos des Fangvorrichtungs-Typenschilds (gesamter Text lesbar)
- Führungsschienenmodell, Dicke und Produktionstyp (A oder B)
- Nenngeschwindigkeit, Nennlast und Korb-Leergewicht
- Begrenzermodell und Auslösegeschwindigkeit falls bekannt
- Einbauseite (Korb links / Korb rechts)
- Zielland und erforderlicher Zertifizierungstyp
- Ob Gestängekomponenten und Begrenzerseil im Umfang enthalten sind
DORSEN liefert OEM-kompatible Fangvorrichtungen mit Exportdokumentations-Support für internationale Wartungsunternehmen und Händler. Bei sicherheitskritischen Komponenten ist Spezifikationsbestätigung vor Zahlung keine Bürokratie — sie ist integraler Bestandteil des Sicherheitssystems. Senden Sie Ihr Typenschildfoto für einen passenden Vorschlag mit Zertifizierungsdetails.