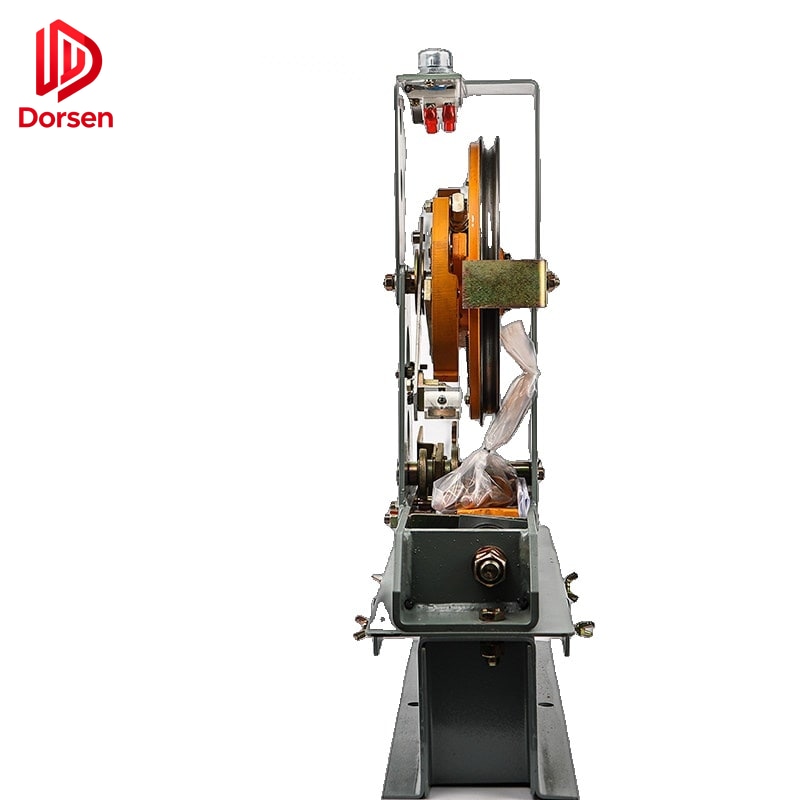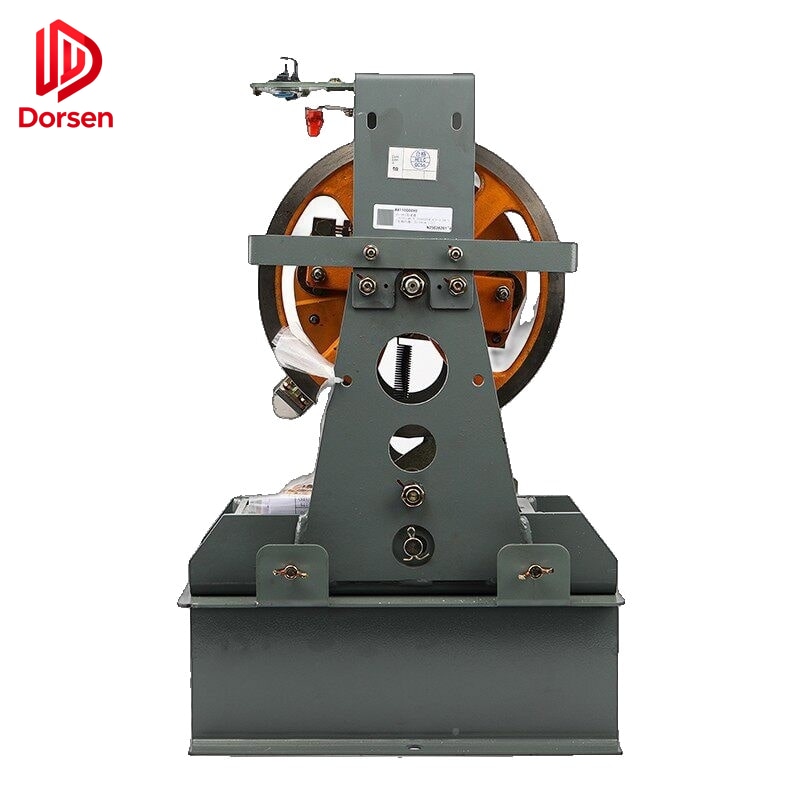
安全钳是电梯轿厢超速下行时的机械制动装置,由超速限速器经联动系统触发,是任何电梯安装中最关键的安全部件之一。按近似尺寸、外观相似或不完整型号数据订购安全钳,是电梯零部件行业风险最高的采购错误之一。
与导靴衬垫、门轮等易损件不同,安全钳须在型式检验认证的精确速度、载荷及导轨参数内工作。物理上能装但超出铭牌额定值的单元,会形成潜在安全隐患,可能直至真正超速事件或年度安全试验失败才被发现。
本指南提供完整采购框架,涵盖规格核实、文件要求、相关部件及国际备件贸易中常见的兼容失败案例。
1. 理解安全钳系统
1.1 安全链中的部件
电梯安全系统按顺序链式工作:
超速限速器 → 限速器钢丝绳 → 安全钳联动 → 安全钳钳块 → 导轨
各部件须相互匹配。更换安全钳而不核实限速器动作速度、绳径及联动几何尺寸,可能得到外观完整但在超速条件下无法正确动作的系统。
1.2 渐进式与瞬时式
额定速度 > 0.63 m/s 的现代乘客电梯通常要求 渐进式安全钳,逐步施加制动力以限制减速度(EN 81-20 下通常 ≤ 1.0 g)。瞬时式快速动作,在多数法域仅限于低速应用。
| 参数 | 瞬时式 | 渐进式 |
|---|---|---|
| 动作方式 | 快速夹紧导轨 | 受控滑动减速 |
| 速度范围 | ≤ 0.63 m/s(典型) | 0.63 m/s 至 10+ m/s |
| 乘员减速度 | 冲击更大 | 认证 ≤ 1.0 g |
| 当前市场份额 | 遗留安装 | 所有 > 0.63 m/s 的新乘客电梯 |
不确定安装类型时,拍摄铭牌并先发给供应商再订购。切勿仅按安装尺寸将渐进式与瞬时式互换。
2. 订购前规格检查清单
2.1 导轨参数
安全钳钳块按特定导轨型面加工。这是兼容失败的最常见来源。
| 参数 | 核实内容 | 常见值 |
|---|---|---|
| 导轨型号 | T 型代号 | T75、T89、T127、T140 |
| 导轨厚度 | 工作面尺寸 | 9、10、14、16 mm |
| 导轨生产类型 | A = 冷拉 / B = 机加工 | 须与铭牌额定一致 |
| 润滑条件 | 涂油轨与干轨额定 | 影响摩擦系数 |
| 钳块型面 | 须匹配导轨工作面 | 供应商专用几何 |
关键规则: 勿在铭牌未列导轨型上安装安全钳。钳块型面不匹配会导致制动异常、动作不完整或安全钳试验时导轨划伤。
2.2 电梯运行参数
| 参数 | 来源 | 重要性 |
|---|---|---|
| 额定速度 (m/s) | 主机铭牌/数据牌 | 决定安全钳速度等级 |
| 限速器动作速度 | 限速器铭牌/试验证书 | 须在安全钳认证范围内 |
| 额定载重 Q (kg) | 轿厢数据牌 | 与轿厢自重合并为 P+Q |
| 轿厢空载重量 P (kg) | 称重或制造商数据 | 总质量 P+Q 须在容量表内 |
| 安装侧 | 轿厢左/轿厢右/对重 | 决定单向或双向安全钳 |
总悬挂质量 P + Q 须落在该速度等级与导轨类型组合的铭牌容量表内。机加工(B 型)与冷拉(A 型)导轨的表格不同——用错表格行即违反认证要求。
2.3 安全钳识别数据
订购前从现有单元收集:
- 安全钳本体制造商名称与型号
- 铭牌照片,含速度范围、P+Q 容量、导轨类型及序列号
- 钳块数量(2、4、6 或 8——随载荷增加)
- 方向性 — 单向(仅下行)或双向
- 安装支架尺寸 — 中心距、螺栓孔型、耳片方向
- 型式检验证书编号 — 用于出口与检验合规
2.4 品牌与认证要求
| 市场 | 典型所需文件 |
|---|---|
| 欧盟 | CE 声明、型式检验证书(Module B 或等效) |
| 北美 | ASME A17.1 合规、部件认证数据 |
| 中东/非洲 | CE 或等效,有时需公证试验报告 |
| 东南亚 | CE 与当地检验机构要求混合 |
| 澳大利亚 | 按 AS 1735 的符合性文件 |
无适当认证文件出口安全钳,可能遭海关拒收,并使部件在当地安全规范下无法合法安装。报价前与客户确认文件要求。
3. 项目范围应包含的相关部件
安全钳更换项目常需钳体总成以外的附加零件。报价遗漏会导致安装延误与二次发货。
| 部件 | 何时需要 | 规格说明 |
|---|---|---|
| 超速限速器 | 限速器速度等级与新钳不匹配 | 动作速度须与安全钳额定一致 |
| 限速器钢丝绳 | 绳磨损、直径或长度错误 | 与主悬挂绳分开 |
| 联动杆与销 | 动作后弯曲、磨损或缺失 | 长度与销径精确 |
| 复位机构 | 安全钳试验中损坏 | 按设计手动或自动复位 |
| 楼层支架 | 腐蚀或以往服务中改动 | 安装几何须匹配钳架 |
| 导轨段 | 以往动作划伤或变形 | 试验后接触点可能须换轨 |
任何安全钳动作或试验后,须检查钳块接触点导轨有无变形或划伤。返投运前可能须更换导轨。
4. 常见兼容失败
以下模式经多个现场服务数据库与制造商技术通报核实:
4.1 钳块与导轨型面不匹配
症状: 安全钳试验异常噪声、动作不完整或可见导轨划伤。
原因: 订购 T89/B 机加工轨钳块却装在 T89/A 冷拉轨上,或厚度额定错误。
预防: 精确匹配铭牌导轨生产类型字母(A 或 B)。
4.2 速度等级不匹配
症状: 限速器动作但安全钳不动作,或减速度过大。
原因: 1.0 m/s 额定钳装在 1.75 m/s 系统,或限速器动作速度超出安全钳认证范围。
预防: 将限速器动作速度(通常额定速度 115%)与安全钳铭牌速度表交叉核对。
4.3 安装尺寸偏差
症状: 不改动现有支架或楼层结构无法安装。
原因: 不同制造商“外观相似”钳,耳片间距或销孔位置不同。
预防: 向供应商索取尺寸图,订购前与竣工测量对比。任何法域下现场改动安全钳支架均不可接受。
4.4 联动件缺失
症状: 钳已装但无法接限速器绳;系统无法试验。
原因: 报价仅含安全钳本体;遗漏联动杆、销及张紧弹簧。
预防: 每次安全钳询价包含完整物料清单。
5. 承载能力与钳块配置
总悬挂质量与钳块数量的行业一般指引:
| 近似 P + Q 范围 | 典型钳块配置 |
|---|---|
| 至 ~1,000 kg | 2 块 |
| ~1,000 – 2,500 kg | 4 块 |
| ~2,500 – 4,000 kg | 6 块 |
| 高于 ~4,000 kg | 8 块分布于框架 |
精确块数与布置始终以铭牌为准。本表仅作初次询价参考——供应商须按具体型号认证容量表确认。
6. 推荐采购流程
- 拍摄现有安全钳铭牌与安装支架
- 记录额定速度、P+Q、导轨型号/类型及安装侧
- 确认限速器动作速度与绳规格
- 确定所需相关部件(联动、绳、支架)
- 询价并列出认证文件要求
- 由供应商做规格匹配技术审查
- 订购并确认 CE/型式检验文件随货交付
- 到货后做预安装尺寸检查
时间说明: 带出口文件的安全钳通常需 2–4 周交期。未核实文件的加急订单存在合规风险。
7. 安装后检验与试验
按 EN 81-20 与 ASME A17.1 实践:
| 试验 | 频率 | 要求 |
|---|---|---|
| 限速器动作速度核实 | 年度(乘客)/ 6 个月(重载货梯) | 额定动作速度 ±3% |
| 安全钳试验(空轿) | 年度 | 轿厢被制动且导轨损伤在限内 |
| 试验后导轨检查 | 每次试验后 | 检查钳块接触点划伤、变形 |
| 联动磨损检查 | 年度 | 检查销、杆及绳磨损 |
| 铭牌可读性 | 每次检验 | 全服役期须保持可读 |
8. 询价所需信息
准确报价需要:
- 安全钳铭牌清晰照片(全部文字可读)
- 导轨型号、厚度及生产类型(A 或 B)
- 额定速度、额定载重及轿厢空载重量
- 限速器型号及动作速度(如已知)
- 安装侧(轿厢左/轿厢右)
- 目的国及所需认证类型
- 联动件与限速器绳是否纳入范围
DORSEN 供应 OEM 兼容安全钳,并为国际维保承包商与经销商提供出口文件支持。对安全关键部件,付款前规格确认不是繁文缛节——它是安全系统不可分割的一部分。发送铭牌照片获取含认证细节的匹配方案。