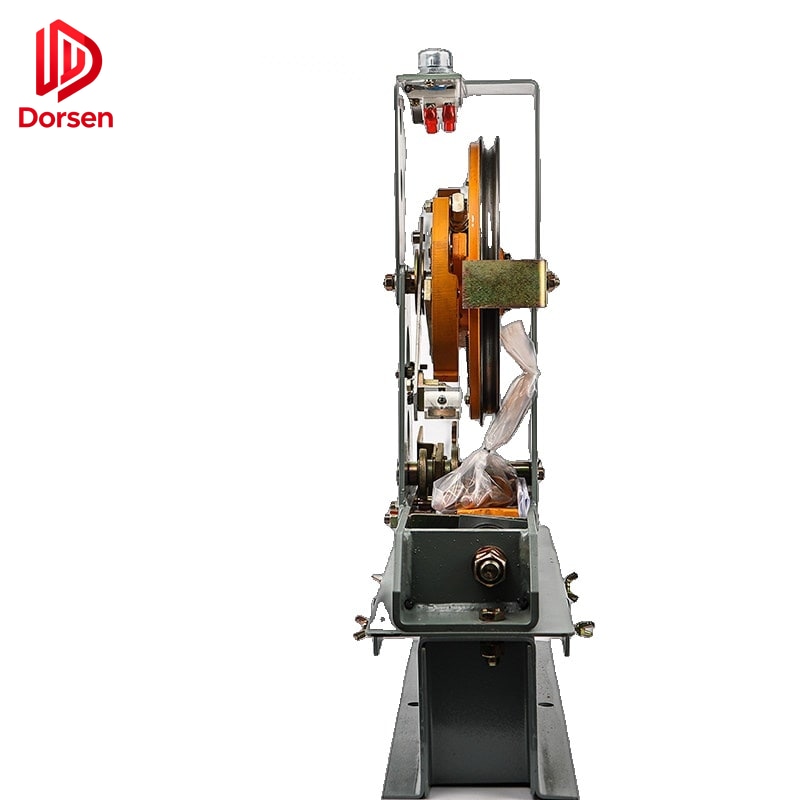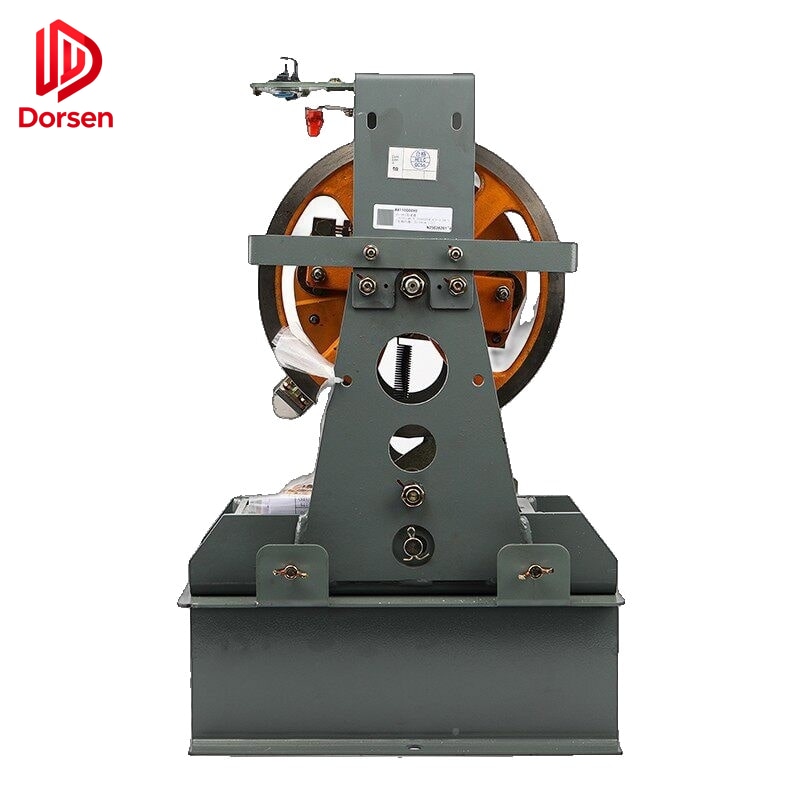
안전기는 엘리베이터 카가 과도한 속도로 하강할 때 정지시키는 기계적 제동 장치입니다. 조속기를 통해 링크 시스템으로 작동하며, 모든 엘리베이터 설치에서 가장 안전 중요한 부품 중 하나입니다. 대략적 크기, 외관 유사성, 불완전한 모델 데이터로 안전기를 주문하는 것은 엘리베이터 부품 산업에서 가장 위험도가 높은 조달 실수 중 하나입니다.
가이드 슈 라이너나 도어 롤러 같은 소모 부품과 달리, 안전기는 형식시험으로 인증된 속도·하중·가이드 레일 파라미터의 정밀한 범위 내에서 작동해야 합니다. 물리적으로는 맞지만 명판 정격 밖에서 동작하는 장치는 실제 과속 사건 — 또는 연간 안전 시험 실패 — 전까지 발견되지 않을 수 있는 잠재 안전 위험을 만듭니다.
본 가이드는 사양 검증, 문서 요건, 관련 부품, 국제 예비 부품 거래에서 관찰되는 일반적인 호환성 실패를 다루는 종합 조달 프레임워크를 제공합니다.
1. 안전기 시스템 이해하기
1.1 안전 체인의 구성 부품
엘리베이터 안전 시스템은 순차 체인으로 작동합니다:
조속기 → 조속기 로프 → 안전기 링크 → 안전기 턱 → 가이드 레일각 부품은 서로 매칭되어야 합니다. 조속기 트립 속도, 로프 직경, 링크 형상을 확인하지 않고 안전기를 교체하면 겉보기에는 완전하지만 과속 조건에서 올바르게 물리지 않는 시스템이 될 수 있습니다.
1.2 점진형 vs. 순간형 안전기
정격 속도 0.63 m/s 초과의 현대 승객용 엘리베이터는 감속도를 제한하기 위해 제동력을 점진적으로 가하는 점진형 안전기가 필요합니다(EN 81-20 기준 통상 ≤ 1.0 g). 순간형은 빠르게 물리고 대부분의 관할권에서 저속 용도로 제한됩니다.
| 파라미터 | 순간형 | 점진형 |
|---|---|---|
| 물림 | 레일 급속 클램프 | 제어된 미끄럼 감속 |
| 속도 범위 | ≤ 0.63 m/s (전형) | 0.63 m/s ~ 10+ m/s |
| 탑승자 감속도 | 더 높은 저크 | 인증 ≤ 1.0 g |
| 현재 시장 점유 | 레거시 설치 | 0.63 m/s 초과 신규 승객용 전부 |
설치 유형이 불확실하면 명판을 촬영해 주문 전에 공급자에게 보내십시오. 장착 치수만으로 점진형과 순간형을 서로 대체하지 마십시오.
2. 주문 전 사양 체크리스트
2.1 가이드 레일 파라미터
안전기 턱 블록은 특정 가이드 레일 프로파일에 맞게 가공됩니다. 이것이 호환성 실패의 가장 흔한 원인입니다.
| 파라미터 | 확인할 항목 | 일반 값 |
|---|---|---|
| 레일 모델 | T형 프로파일 호칭 | T75, T89, T127, T140 |
| 레일 두께 | 작업면 치수 | 9, 10, 14, 16 mm |
| 레일 생산 유형 | A = 냉간 인발 / B = 기계 가공 | 명판 정격과 일치해야 함 |
| 윤활 상태 | 오일 레일 vs. 건조 레일 정격 | 마찰 계수에 영향 |
| 턱 블록 프로파일 | 레일 작업면과 일치해야 함 | 공급자 고유 형상 |
중요 규칙: 장치 명판에 기재되지 않은 가이드 레일 유형에 안전기를 설치하지 마십시오. 턱 프로파일 불일치는 안전기 시험 시 이상 제동, 불완전 물림, 레일 긁힘을 유발합니다.
2.2 엘리베이터 운전 파라미터
| 파라미터 | 출처 | 중요성 |
|---|---|---|
| 정격 속도 (m/s) | 기계 명판 / 데이터 플레이트 | 안전기 속도 등급 결정 |
| 조속기 트립 속도 | 조속기 명판 / 시험 증명서 | 안전기 인증 범위 내여야 함 |
| 정격 하중 Q (kg) | 카 데이터 플레이트 | 카 질량과 합쳐 P+Q |
| 공차 카 질량 P (kg) | 계량 또는 제조사 데이터 | 총 질량 P+Q가 용량표 내여야 함 |
| 설치 측 | 카 좌 / 카 우 / 카운터웨이트 | 단방향 vs. 양방향 안전기 결정 |
총 현수 질량 P + Q는 속도 등급과 레일 유형의 특정 조합에 대한 명판 용량표 안에 있어야 합니다. 표는 기계 가공(유형 B)과 냉간 인발(유형 A) 레일에서 다릅니다 — 잘못된 표 행 사용은 인증 위반입니다.
2.3 안전기 식별 데이터
주문 전 기존 장치에서 수집:
- 안전기 본체상의 제조사명 및 모델 번호
- 속도 범위, P+Q 용량, 레일 유형, 일련번호를 보여주는 명판 사진
- 턱 블록 수 (2, 4, 6 또는 8 — 하중에 따라 증가)
- 방향성 — 단방향(하강만) 또는 양방향
- 장착 브래킷 치수 — 중심 거리, 볼트 패턴, 이어 방향
- 형식시험 증명서 번호 — 수출 및 검사 적합성용
2.4 브랜드 및 인증 요건
| 시장 | 통상 필요 문서 |
|---|---|
| 유럽연합 | CE 선언, 형식시험 증명서(모듈 B 또는 동등) |
| 북미 | ASME A17.1 적합성, 부품 인증 데이터 |
| 중동 / 아프리카 | CE 또는 동등, 공증 시험 보고서가 필요한 경우 있음 |
| 동남아시아 | CE와 현지 검사 당국 요건의 혼합 |
| 호주 | AS 1735에 따른 적합성 문서 |
적절한 인증 문서 없는 안전기 수출은 통관 거부 위험이 있고, 현지 안전 코드 하에서 설치를 무효화합니다. 견적 전 고객과 문서 요건을 확인하십시오.
3. 범위에 포함할 관련 부품
안전기 교체 프로젝트는 종종 안전기 어셈블리 외 추가 부품이 필요합니다. 견적에서 생략하면 설치 지연과 재출하가 발생합니다.
| 부품 | 필요한 경우 | 사양 메모 |
|---|---|---|
| 조속기 | 조속기 속도 등급이 새 안전기와 불일치 | 트립 속도가 안전기 정격과 정렬되어야 함 |
| 조속기 로프 | 로프 마모, 직경·길이 오류 | 주 현수 로프와 별도 |
| 링크 로드 및 핀 | 트립 후 휨·마모·누락 | 정확한 길이와 핀 직경이 중요 |
| 리셋 기구 | 안전기 시험 중 손상 | 설계에 따른 수동 또는 자동 리셋 |
| 플로어 브래킷 | 부식 또는 이전 서비스에서 개조 | 장착 형상이 안전기 프레임과 일치해야 함 |
| 가이드 레일 구간 | 이전 트립으로 긁힘·변형 | 시험 후 접촉점 레일 교체 필요할 수 있음 |
안전기 트립 또는 시험 후 턱 접촉점의 가이드 레일은 변형·긁힘을 점검해야 합니다. 엘리베이터 복귀 전 레일 교체가 필요할 수 있습니다.
4. 일반적인 호환성 실패
이는 여러 현장 서비스 데이터베이스와 제조사 기술 게시에서 검증된 패턴입니다:
4.1 턱 블록 vs. 레일 프로파일 불일치
증상: 안전기 시험 중 이상 소음, 불완전 물림, 또는 눈에 보이는 레일 긁힘.
원인: T89/B 기계 가공 레일용 턱을 T89/A 냉간 인발 레일에 설치, 또는 두께 정격 오류.
예방: 명판의 레일 생산 유형 문자(A 또는 B)를 정확히 일치.
4.2 속도 등급 불일치
증상: 조속기는 트립하지만 안전기가 물리지 않거나, 과도한 감속도로 물림.
원인: 1.0 m/s 정격 안전기를 1.75 m/s 시스템에 설치, 또는 조속기 트립 속도가 안전기 인증 범위 밖.
예방: 조속기 트립 속도(통상 정격 속도의 115%)를 안전기 명판 속도표와 대조.
4.3 장착 치수 편차
증상: 기존 브래킷 또는 플로어 구조를 개조하지 않으면 설치 불가.
원인: 이어 간격이나 핀 홀 위치가 다른 다른 제조사의 「비슷해 보이는」 안전기.
예방: 공급자에게 치수 도면을 요청하고 주문 전 as-built 측정과 비교. 안전기 브래킷의 현장 개조는 어떤 코드 관할권에서도 허용되지 않습니다.
4.4 링크 부품 누락
증상: 안전기는 설치됐으나 조속기 로프에 연결 불가; 시스템 시험 불가.
원인: 견적이 안전기 본체만 포함; 링크 로드, 핀, 장력 스프링 생략.
예방: 모든 안전기 문의에 완전한 자재 명세서를 포함.
5. 하중 용량 및 턱 블록 구성
총 현수 질량 대비 턱 블록 수에 대한 일반 업계 지침:
| 대략적 P + Q 범위 | 전형적 턱 블록 구성 |
|---|---|
| ~1,000 kg까지 | 2 블록 |
| ~1,000 – 2,500 kg | 4 블록 |
| ~2,500 – 4,000 kg | 6 블록 |
| ~4,000 kg 초과 | 프레임에 8 블록 분산 |
정확한 블록 수와 배치는 항상 명판 기준입니다. 본 표는 초기 문의의 방향 잡기용으로만 사용 — 공급자는 해당 모델의 인증 용량표로 확인해야 합니다.
6. 권장 조달 워크플로
1단계: 기존 안전기 명판과 장착 브래킷 촬영
2단계: 정격 속도, P+Q, 레일 모델/유형, 설치 측 기록
3단계: 조속기 트립 속도 및 로프 사양 확인
4단계: 필요한 관련 부품 식별(링크, 로프, 브래킷)
5단계: 인증 문서 목록이 포함된 견적 요청
6단계: 공급자 사양 매치의 기술 검토
7단계: CE/형식시험 문서의 확인된 납품과 함께 주문
8단계: 도착 시 설치 전 치수 점검
리드타임 참고: 수출 문서가 있는 안전기는 통상 2–4주 리드타임이 필요합니다. 문서 검증 없는 긴급 주문은 적합성 위험을 만듭니다.
7. 설치 후 검사 및 시험
EN 81-20 및 ASME A17.1 관행에 따라:
| 시험 | 주기 | 요건 |
|---|---|---|
| 조속기 트립 속도 확인 | 연 1회(승객) / 6개월(중량 화물) | 정격 트립 속도의 ±3% |
| 안전기 시험(공차 카) | 연 1회 | 한도를 넘는 레일 손상 없이 카를 정지 |
| 시험 후 가이드 레일 점검 | 매 시험 후 | 턱 접촉점의 긁힘·변형 확인 |
| 링크 마모 점검 | 연 1회 | 핀, 로드, 로프 마모 확인 |
| 명판 판독성 | 매 검사 | 전체 수명 동안 판독 가능해야 함 |
8. 견적을 위해 보낼 정보
정확한 견적에는 다음이 필요합니다:
- 안전기 명판의 선명한 사진(모든 텍스트 판독 가능)
- 가이드 레일 모델, 두께, 생산 유형(A 또는 B)
- 정격 속도, 정격 하중, 공차 카 질량
- 알 경우 조속기 모델 및 트립 속도
- 설치 측(카 좌 / 카 우)
- 목적지 국가 및 필요 인증 유형
- 링크 부품과 조속기 로프가 범위에 포함되는지
DORSEN은 국제 유지보수 계약업체 및 유통업자를 위해 수출 문서 지원이 포함된 OEM 호환 안전기를 공급합니다. 안전 중요 부품에서 결제 전 사양 확인은 관료주의가 아니라 — 안전 시스템의 필수 부분입니다. 명판 사진을 보내주시면 인증 세부사항이 포함된 매칭 제안을 드립니다.