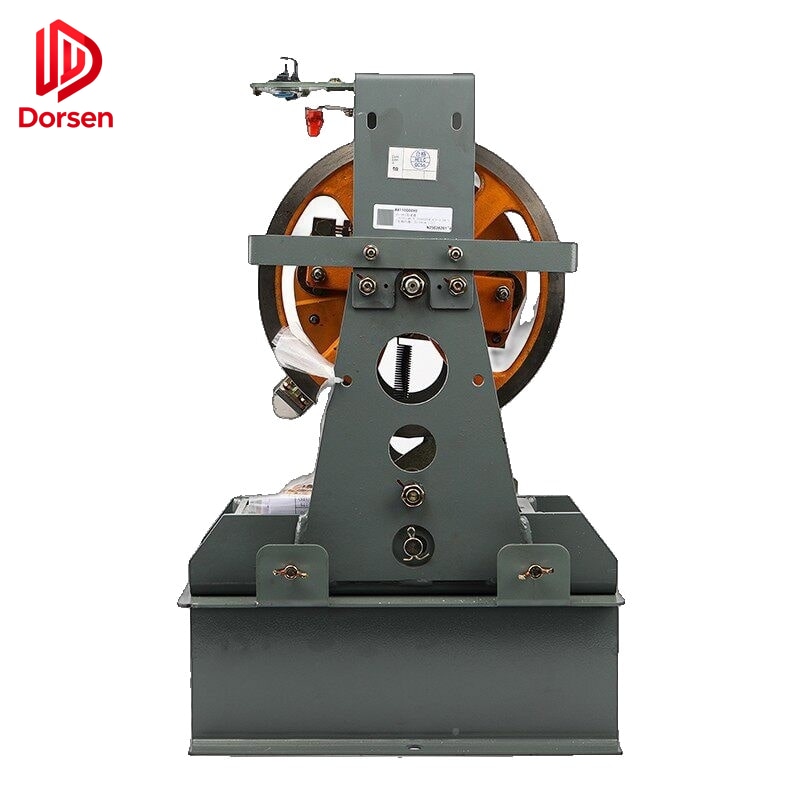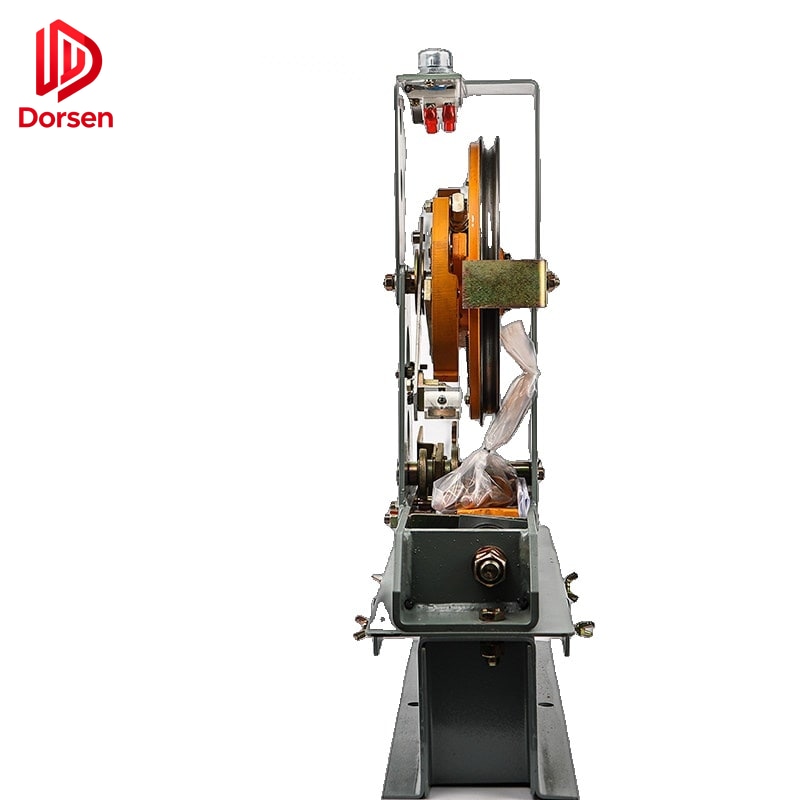
Fangvorrichtungen nach Erscheinungsbild oder ungefährer Größe zu bestellen ist einer der risikoreichsten Fehler bei der Aufzugsteilebeschaffung. Benutzerhandbücher von Herstellern progressiver Fangvorrichtungs-Baugruppen sind eindeutig: Das Gerät funktioniert nur innerhalb der auf dem Typenschild angegebenen Geschwindigkeits-, Last- und Schienenparameter — und Werkseinstellungen dürfen im Feld nicht verändert werden.
Dieser Leitfaden bietet einen umfassenden Auswahlrahmen mit Funktionsprinzipien, Typenklassifikation, geschwindigkeitsbasierter Auswahl, Führungsschienen-Kompatibilität, Tragfähigkeit, Prüfanforderungen und Beschaffungs-Best Practices — destilliert aus Wartungsausbildungsmaterialien, Fangvorrichtungs-Herstellerdaten und internationaler Normenpraxis.
1. Fangvorrichtungs-Grundlagen
1.1 Rolle im Aufzugssicherheitssystem
Die Fangvorrichtung ist die mechanische Bremseinrichtung, die den Aufzugskorb physisch anhält, wenn er mit übermäßiger Geschwindigkeit abwärts fährt. Sie arbeitet als Teil einer sequenziellen Sicherheitskette:
Übergeschwindigkeitsfangvorrichtung (erkennt) → Fangseil (überträgt) → Fangvorrichtung (bremst) → Führungsschienen (Fläche)Wenn die Geschwindigkeitsfangvorrichtung Überschwingen erkennt, greift sie das Fangseil und erzeugt Spannung, die die Fangvorrichtungs-Aktivierungsgestänge zieht. Die Fangbacken greifen in die Führungsschienen ein und wandeln die kinetische Energie des Korbes durch kontrollierte Reibung in Wärme um.
1.2 Progressive vs. instantane: Funktionsprinzipien
Instantane Fangvorrichtungen greifen schnell ein und klemmen die Führungsschienen mit federunterstützter mechanischer Kraft. Der Bremsvorgang ist abrupt — Verzögerung kann Werte erreichen, die bei höheren Geschwindigkeiten für Fahrgastkomfort und -sicherheit inakzeptabel sind. Instantane Fangvorrichtungen sind mechanisch einfacher und waren Standard bei frühen Niedriggeschwindigkeitsaufzügen.
Progressive Fangvorrichtungen wenden Bremskraft allmählich durch federbelastete Keile oder exzentrische Rollen an, die entlang der Führungsschienen-Arbeitsfläche gleiten. Die kontrollierte Verzögerung begrenzt Aufprallkräfte auf Fahrgäste auf zertifizierte Werte — typischerweise ≤ 1,0 g (9,81 m/s²) für Personenaufzüge gemäß EN 81-20.
| Aspekt | Instantan | Progressiv |
|---|---|---|
| Eingriffsmechanismus | Schnelle Klemmung an Schienen | Kontrollierte Gleitverzögerung |
| Bremselement | Gehärtete Stahlkeile | Exzentrische Rollen oder federgegengesteuerte Keile |
| Kraftanwendung | Federunterstützt mechanisch | Federbelastet, selbstverstärkend |
| Typischer Geschwindigkeitsbereich | ≤ 0,63 m/s | 0,63 m/s bis 10+ m/s |
| Fahrgast-Verzögerung | Höherer Ruck (Legacy) | Zertifiziert ≤ 1,0 g |
| Reset nach Auslösung | Oft manuell | Manuell gemäß Konstruktion |
| Aktueller Markteinsatz | Nur Legacy-Niedriggeschwindigkeit | Alle neuen Personenaufzüge > 0,63 m/s |
2. Geschwindigkeitsbasierte Auswahlregeln
2.1 Normkonforme Geschwindigkeitsschwellen
Internationale Praxis unter EN 81-20 und ASME A17.1 unterteilt Anwendungen wie folgt:
| Nenn-Korbgeschwindigkeit | Typischerweise erforderlicher Fangvorrichtungstyp |
|---|---|
| ≤ 0,63 m/s | Instantane Fangvorrichtung kann zulässig sein (rechtsordnungsabhängig) |
| 0,63 – 1,0 m/s | Progressive Fangvorrichtung mit kontrollierter Verzögerung |
| > 1,0 m/s | Progressive Fangvorrichtung mit typgeprüfter Verzögerungsleistung |
| 2,5 – 4,0 m/s | Progressive Fangvorrichtung mit erweiterter Verzögerungszertifizierung |
| Hochhaus (> 4 m/s) | Doppelte progressive Sätze mit unabhängiger Aktivierung (projektspezifisch) |
Instantane Fangvorrichtungen greifen schnell ein und sind mechanisch einfacher, sind aber kein universeller Ersatz für progressive Fangvorrichtungen bei schnelleren Anlagen. Geschwindigkeitsklassen-Mismatch erzeugt falsches Auslösungsverhalten — ein Sicherheitsproblem, keine Leistungspräferenz.
2.2 Beziehung Auslösegeschwindigkeit der Fangvorrichtung
Die Auslösegeschwindigkeit der Übergeschwindigkeitsfangvorrichtung muss mit dem zertifizierten Geschwindigkeitsbereich der Fangvorrichtung übereinstimmen:
| Parameter | Typischer Wert | Quelle |
|---|---|---|
| Nenn-Aufzugsgeschwindigkeit | Maschinen-Typenschild | Korb-Datenplatte |
| Auslösegeschwindigkeit Fangvorrichtung (abwärts) | 115–140 % der Nenn geschwindigkeit | Fangvorrichtungs-Typenschild / Norm |
| Auslösegeschwindigkeit Fangvorrichtung (aufwärts) | 115 % der Nenn geschwindigkeit | Fangvorrichtungs-Typenschild / Norm |
| Auslösegeschwindigkeitstoleranz | ±3 % | EN 81-20-Prüfanforderung |
| Zertifizierter Bereich der Fangvorrichtung | Muss Auslösegeschwindigkeit umfassen | Fangvorrichtungs-Typenschild |
Wenn die Fangvorrichtung bei einer Geschwindigkeit außerhalb des zertifizierten Bereichs der Fangvorrichtung auslöst, kann die Fangvorrichtung nicht eingreifen (Untergeschwindigkeits-Auslösung) oder mit übermäßiger Kraft eingreifen (Übergeschwindigkeits-Auslösung). Beide Zustände sind Sicherheitsgefahren.
3. Fangvorrichtungs-Typenklassifikation
3.1 Detaillierter Typenvergleich
| Typ | Bremselement | Kraftanwendung | Max. zertifizierte Geschwindigkeit |
|---|---|---|---|
| Keiltyp (instantan) | Gehärtete Stahlkeile | Federunterstützt mechanisch | ≤ 0,63 m/s (Legacy) |
| Exzentrische Rolle (progressiv) | Exzentrische Rollen + Federn | Federbelastet, selbstverstärkend | Bis 3,0 m/s |
| Keiltyp (progressiv) | Federgegengesteuerte Keile | Hydraulische Dämpfung + Federn | Bis 10,0 m/s |
| Mehrfachkeil (Hochgeschwindigkeit) | Verteiltes Keil-Array | Hydraulisch oder Feder | Bis 10,0+ m/s |
3.2 Richtungsabhängigkeit
| Konfiguration | Anwendung | Hinweise |
|---|---|---|
| Unidirektional (nur abwärts) | Standard-Personenkorbseite | Häufigste Konfiguration |
| Bidirektional | Spezifische Konstruktionen mit Aufwärtsbremsung | Weniger häufig; Typenschild prüfen |
| Gegengewichtseite | Separate Fangvorrichtung am Gegengewichtsrahmen | Unabhängige Spezifikation erforderlich |
Richtungsabhängigkeit muss Installationsseite und Systemkonstruktion vor Bestellung entsprechen.
4. Vier Typenschild-Prüfungen vor dem Kauf
Progressive Fangvorrichtungs-Handbücher mehrerer Hersteller (einschließlich Can-Lift, Sky und internationaler OEM-Baugruppen) verwenden dieselbe Verifizierungssequenz:
4.1 Richtungsabhängigkeit
Unidirektional (nur abwärts) vs. bidirektional muss Korbseite und Systemkonstruktion entsprechen. Installation einer unidirektionalen Fangvorrichtung auf der falschen Seite erzeugt keine Bremswirkung bei Überschwingen.
4.2 Nenn geschwindigkeit vs. Auslösegeschwindigkeit
Nenn-Aufzugsgeschwindigkeit und Auslösegeschwindigkeit der Fangvorrichtung müssen im zertifizierten Bereich der Fangvorrichtung liegen. Das Typenschild listet minimale und maximale Auslösegeschwindigkeiten — nicht nur Nenn-Aufzugsgeschwindigkeit. Mismatch führt zu Bremskräften außerhalb der Konstruktionsgrenzen.
4.3 Gesamtmasse (P + Q)
Leergewicht des Korbes (P) plus Nennlast (Q) muss in der Typenschild-Kapazitätstabelle für diese Geschwindigkeit und Schienentyp liegen. Tabellen unterscheiden sich für:
- Bearbeitete Schienen (Typ B) — engere Toleranzen, höhere Kapazitätsnennung
- Kaltgezogene Schienen (Typ A) — Standard-Kapazitätsnennung
Verwendung der falschen Tabellenzeile ist ein Zertifizierungsverstoß, selbst wenn die Fangvorrichtung physisch passt.
4.4 Führungsschienen-Kompatibilität
Folgendes gegen das Typenschild prüfen:
| Parameter | Übliche Werte | Kritisch? |
|---|---|---|
| Schienenmodell | T75, T89, T127, T140 | Ja — Backenprofil-Abgleich |
| Schienendicke | 9, 10, 14, 16 mm | Ja — Backenöffnungsabmessung |
| Schienenherstellungstyp | A = kaltgezogen / B = bearbeitet | Ja — separate Kapazitätstabellen |
| Schmierzustand | Geölte vs. trockene Schienennennung | Ja — beeinflusst Reibungskoeffizient |
| Backenprofil | Muss Schienen-Arbeitsfläche entsprechen | Ja — Eingriffsgeometrie |
Nicht auf Schienentypen installieren, die nicht auf dem Typenschild aufgeführt sind.
5. Tragfähigkeit und Backenkonfiguration
5.1 Blockanzahl vs. Last
Allgemeine Branchenleitlinien bezogen auf Gesamthängemasse (P + Q):
| Ungefährer Lastbereich | Typische Blockkonfiguration |
|---|---|
| Bis ~1.000 kg | 2 Blöcke |
| ~1.000 – 2.500 kg | 4 Blöcke |
| ~2.500 – 4.000 kg | 6 Blöcke |
| Über ~4.000 kg | 6–8 Blöcke verteilt am Rahmen |
Exakte Anzahlen sind immer typenschildgesteuert — Tabellen nur als Orientierung verwenden, nicht als Ersatz für Original-Modelldaten.
5.2 Befestigungs- und Rahmenüberlegungen
| Faktor | Spezifikationsquelle | Hinweise |
|---|---|---|
| Ohrenabstand (Mittelabstand) | Herstellerzeichnung | Muss vorhandenen Bock entsprechen |
| Bolzenloch-Durchmesser und -position | Herstellerzeichnung | Gestängestangen-Kompatibilität |
| Bodenbock-Typ | Projektkonstruktion | Kann neue Böcke bei Fangvorrichtungswechsel erfordern |
| Spiel zum Korbrahmen | Schachtlayout-Zeichnung | Vor Bestellung größerer Fangvorrichtung prüfen |
Feldmodifikation von Fangvorrichtungs-Böcken oder -Rahmen ist in keiner Rechtsordnung zulässig.
6. Fangvorrichtungs-Prüfanforderungen
6.1 Typenzertifizierungsprüfung
EN 81-20 schreibt eine vollständige Fangvorrichtungsprüfung mit Nennlast bei Auslösegeschwindigkeit während der Typenzertifizierung vor. Die Prüfung verifiziert:
- Eingriff bei Auslösegeschwindigkeit innerhalb zertifiziertem Bereich
- Verzögerungsrate innerhalb Fahrgastsicherheitsgrenzen
- Keine Führungsschienenschäden über zulässige Grenzen hinaus
- Reset-Mechanismus funktioniert korrekt nach Auslösung
6.2 Feldprüfplan
| Prüfung | Häufigkeit | Anforderung |
|---|---|---|
| Auslösegeschwindigkeit der Fangvorrichtung | Jährlich (Personen) / 6 Monate (Schwerlast) | ±3 % der Nenn-Auslösegeschwindigkeit |
| Fangvorrichtungsprüfung (leerer Korb) | Jährlich | Korb angehalten ohne übermäßige Schienenschäden |
| Führungsschieneninspektion nach Prüfung | Nach jeder Prüfung | Rissbildung und Verformung an Backenkontaktpunkten |
| Gestänge- und Seilinspektion | Jährlich | Verschleiß an Bolzen, Stangen, Fangseil |
| Typenschild-Lesbarkeit | Bei jeder Inspektion | Muss lesbar bleiben |
6.3 Prüfverfahren-Zusammenfassung
Schritt 1: Auslösegeschwindigkeit der Fangvorrichtung vor Fangvorrichtungsprüfung verifizieren
Schritt 2: Korb abwärts bei Inspektionsgeschwindigkeit fahren
Schritt 3: Fangvorrichtung manuell oder durch kontrolliertes Überschwingen auslösen
Schritt 4: Bremsweg und Verzögerungsrate messen
Schritt 5: Führungsschienen an Backenkontaktpunkten auf Schäden prüfen
Schritt 6: Fangvorrichtung demontieren und auf Verschleiß prüfen
Schritt 7: Fangvorrichtung zurücksetzen und Normalbetrieb verifizieren
Schritt 8: Prüfergebnisse im Wartungsprotokoll dokumentieren
Nach Prüfungen müssen Führungsschienen an den Fangvorrichtungs-Kontaktpunkten auf Verformung oder Rissbildung geprüft werden. Schienenersatz kann vor Rückkehr in Betrieb erforderlich sein.
7. Häufige Kompatibilitätsfehler
Feldverifizierte Muster aus mehreren Servicedatenbanken:
| Fehler | Symptom | Prävention |
|---|---|---|
| Backen vs. Schienenprofil-Mismatch | Abnormale Bremsung, Geräusch, unvollständiger Eingriff | Schienentyp A/B exakt abstimmen |
| Geschwindigkeitsklassen-Mismatch | Fangvorrichtung löst außerhalb kalibriertem Bereich aus | Auslösegeschwindigkeit abgleichen |
| Befestigungsabweichung | Passt nicht ohne Bockmodifikation | Zuerst Maßzeichnung anfordern |
| Fehlende Gestängeteile | Fangseil nach Lieferung nicht anschließbar | Vollständige Stückliste im Angebot |
| Falsche Richtungsabhängigkeit | Keine Bremsung bei Überschwingen | Korbseite und Fangrichtung bestätigen |
8. Zugehörige Teile im Projektumfang
Eine Fangvorrichtungs-Anfrage sollte angeben, ob folgendes benötigt wird:
| Komponente | Wann einbeziehen |
|---|---|
| Übergeschwindigkeitsfangvorrichtung | Geschwindigkeitsklassenwechsel oder Fangvorrichtung am Lebensende |
| Fangseil | Verschlissen, falscher Durchmesser oder falsche Länge |
| Gestängestangen und Bolzen | Verbogen, verschlissen oder nach Auslösung fehlend |
| Reset-Mechanismus-Komponenten | Bei Prüfung oder Auslösung beschädigt |
| Bodenböcke | Korrodiert oder inkompatibel mit neuem Fangvorrichtungsrahmen |
| Führungsschienenabschnitte | Durch frühere Auslösung oder Prüfung geritzt |
| CE- oder Typenprüfungsdokumente | Alle Exportmärkte |
9. Empfohlener Beschaffungsablauf
Original-Typenschild lesen → Geschwindigkeit + P+Q + Schienentyp + Seite bestätigen
→ Kapazitätstabelle abgleichen → Zertifizierungsdokumente anfordern
→ Gestänge- und Fangvorrichtungs-Kompatibilität prüfen → Angebot
→ Technische Prüfung → Bestellung → Maßprüfung vor Installation
Klares Foto des vorhandenen Fangvorrichtungs-Typenschilds senden. Modellähnlichkeit zwischen Marken impliziert keine Austauschbarkeit.
10. Aufkommende Überlegungen
10.1 Elektronische Fangvorrichtungen und Fangvorrichtungs-Interaktion
Elektronische Fangvorrichtungen mit Schachtgebern und dedizierten Prozessoren bieten präzise Geschwindigkeitsüberwachung einschließlich Ruck-Erkennung. Bei Fangvorrichtungsersatz an Systemen mit elektronischen Fangvorrichtungen prüfen, dass die Auslösegeschwindigkeits-Kalibrierung der Fangvorrichtung nach Regler-Software-Updates im zertifizierten Bereich der neuen Fangvorrichtung bleibt.
10.2 MRL-Installationen
Maschinenraumlose Aufzüge montieren die Fangvorrichtung schachtüberkopf mit begrenztem Zugang. Fangvorrichtungsersatz in MRL-Schächten erfordert Planung der Demontagesequenz und kann zusätzliche Gestängekomponenten aufgrund kompakter Fangvorrichtungsplatzierung benötigen.
DORSEN liefert OEM-kompatible Fangvorrichtungen mit Exportdokumentationsunterstützung. Bei sicherheitskritischen Komponenten ist Spezifikationsbestätigung vor Zahlung keine Bürokratie — sie ist Teil des Sicherheitssystems.