Kỹ thuật viên được cử đi xử lý lỗi «encoder fault» hoặc «lệch tầng không giải thích được» đôi khi thay thiết bị phản hồi hai lần — trong khi nguyên nhân gốc là trượt cơ khí tại puly kéo. Một phân tích hiện trường trên Elevator World (John W. Koshak, 2021) ghi nhận hạt thép dưới puly tương quan với chênh lực căng dây vượt xa giới hạn mã, lâu trước khi puly cần thay.
Bài viết này trình bày toàn diện mối quan hệ giữa lực căng dây treo, tình trạng puly kéo và độ chính xác phản hồi truyền động — kết nối bảo trì cơ khí với chẩn đoán điện tử theo cách mà nhiều quy trình xử lý sự cố thường bỏ qua.
1. Hệ thống dây treo trên thang máy kéo
1.1 Cách dây truyền công suất
Thang kéo dùng dây thép hoặc đai treo cabin và counterweight từ puly kéo do động cơ quay. Nguyên lý là ma sát: dây bám rãnh puly, khi puly quay dây di chuyển nâng/hạ cabin. Counterweight thường bằng trọng lượng cabin cộng 40–50% tải trọng định mức, cân bằng hệ thống và giảm mô-men động cơ.
Máy kéo có hộp số thường dùng 4–6 dây trong một bộ. Mỗi dây phải chịu phần tải gần bằng nhau. Khi một dây chịu nhiều hơn đáng kể, rãnh puly mòn không đều, xảy ra trượt vi mô, phản hồi vị trí lệch so với vị trí cabin thực.
1.2 Cấu tạo dây và cơ chế mòn
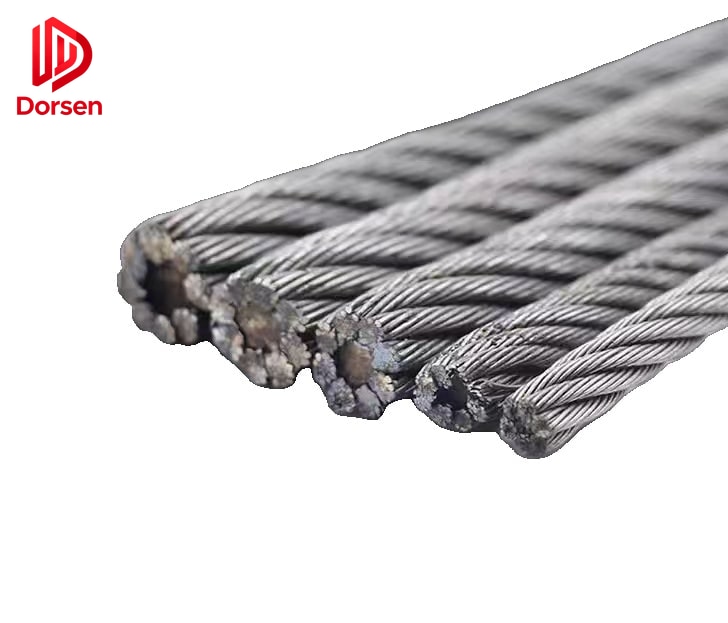
Dây thang máy hiện đại gồm nhiều sợi thép carbon cao với lõi sợi hoặc thép. Chỉ số mòn chính:
| Thông số | Cách đo | Tiêu chí loại bỏ (thông dụng) |
|---|---|---|
| Đường kính dây | Caliper tại nhiều điểm | Giảm > 10% so với danh nghĩa |
| Sợi đứt | Đếm trực quan mỗi lay length | Theo nhà sản xuất và mã |
| Tình trạng lõi | Probe hoặc uốn thử | Lõi sụp hoặc ăn mòn |
| Biến dạng lay | So sánh trực quan | Birdcaging, kink, dẹt |
| Trạng thái bôi trơn | Nhìn và sờ | Khô, nứt hoặc nhiễm bẩn |
Giảm đường kính tăng áp suất đơn vị trên rãnh puly, tăng tốc mòn rãnh và tạo vòng lặp: rãnh mòn → trượt nhiều hơn → mòn thêm → trượt thêm.
2. Yêu cầu lực căng đồng đều
2.1 Định nghĩa trong mã
ASME A17.1 / CSA B44 định nghĩa lực căng đồng đều:
Lực căng thấp nhất nằm trong 10% lực căng cao nhất trong bộ dây.
EN 81-20 có yêu cầu tương đương cho công trình châu Âu. Đây không phải gợi ý — là yêu cầu bảo trì trong kiểm định định kỳ.
Tuy nhiên telemetry hiện trường đã ghi chênh lực căng động 500 lb (227 kg) trở lên giữa các dây trong cùng bộ khi vận hành bình thường, trong khi bụi kim loại đã tích tụ dưới máy. Mất cân bằng như vậy vi phạm mã gấp năm lần hoặc hơn.
2.2 Đo tĩnh và đo động
| Phương pháp | Thời điểm | Phát hiện |
|---|---|---|
| Căng tĩnh | Cabin dừng tại tầng | Phân bố tải khi nghỉ |
| Căng động | Trong một chu trình chạy đầy đủ | Dịch chuyển tải khi gia tốc/giảm tốc |
| Ghi telemetry | Liên tục khi vận hành | Chuỗi thời gian từng dây — mất cân tạm thời |
Đo tĩnh có thể bỏ sót mất cân chỉ xuất hiện khi gia tốc. Hệ telemetry ghi lực căng từng dây trong chuyến đi đầy đủ phát hiện vấn đề không thấy khi đứng yên — ngày càng dùng trên công trình thương mại chu kỳ cao.
2.3 Công cụ kiểm tra lực căng
- Đồng hồ cơ dây — đo độ lệch dưới lực biết trước; độ chính xác hiện trường ~±2,5%
- Đồng hồ điện tử — load cell; ±1% nhưng cần hiệu chuẩn
- Hệ telemetry — cảm biến từng dây; giám sát liên tục và ngưỡng báo
- Thước thẳng và feeler gauge — đo độ sâu rãnh puly khi chỉnh căng thất bại
3. Lực căng không đều tạo lỗi «giống encoder»
3.1 Cơ chế trượt
Khi một dây chịu tải lớn hơn nhiều so với các dây khác:
- Rãnh puly mòn không đều trên đường dây quá tải
- Dây trượt vi mô so với puly — không thấy bằng mắt
- Phản hồi (encoder hoặc tape) đếm xung theo vòng quay puly, không theo vị trí cabin
- Bộ điều khiển ghi lỗi tốc độ/vị trí khi sai số tích lũy
Encoder hoạt động đúng — báo chính xác vòng quay puly. Nhưng vòng quay puly không còn bằng hành trình cabin do trượt dây. Thay encoder không sửa được.
3.2 Trùng triệu chứng với hỏng encoder thật
| Triệu chứng | Chỉ báo trượt dây | Chỉ báo hỏng encoder |
|---|---|---|
| Lệch tầng tệ dần qua tuần | Có — trượt tích lũy | Có thể nhưng thường đột ngột |
| Trôi vị trí gián đoạn trên hành trình dài | Có | Có thể — nhiễu tín hiệu |
| Về đầu/cuối sau sai số lớn | Có | Có — mất xung |
| Hạt kim loại gần puly | Chỉ báo mạnh | Không liên quan |
| Hai lần shaft-learn khác > 3 mm | Có | Có — điều tra cả hai |
| Mất cân áp Sin/Cos | Không — cơ khí | Có — điện |
Hàm ý chẩn đoán: Nếu hai lần shaft-learn khác hơn 3 mm mỗi tầng, điều tra tín hiệu encoder và trượt dây trước khi đặt hàng.
3.3 Thử phấn/chalk mark
- Đánh dấu dây trên puly tại một tầng
- Chạy cabin lên một tầng và quay về
- Đo độ trôi dấu trên puly so với dây
Chấp nhận hiện trường: trượt một tầng dưới 5 mm cả xe trống và có tải. Trôi lớn hơn xác nhận trượt và cần đo lực căng trước khi thay linh kiện điện.
4. Bằng chứng hiện trường: hạt kim loại = hành động ngay
4.1 Tóm tắt case study
Trường hợp Koshak: máy kéo có hộp số 7 năm, ~1.700 chuyến/ngày. Phát hiện:
- Bụi kim loại dưới điểm kẹp phía counterweight khi telemetry báo lực căng hàng ngày
- Chênh lực căng động vượt 500 lb (227 kg) giữa dây trong cùng bộ
- Puly mòn rãnh không đều trên đường dây quá tải
- Chờ đến khi puly hỏng rõ biến việc căng dây thành tranh cãi thay puly và dây
4.2 Quy tắc bảo trì
Mọi mảnh mài vụn gần puly kéo phải kích hoạt đo và cân bằng lực căng ngay — trước khi đặt linh kiện điện.
Hạt kim loại là bằng chứng mài thép-trên-thép tại giao diện kéo; quá trình tăng tốc mỗi chuyến cho đến khi khắc phục.
5. Quy trình kiểm tra lực căng dây
5.1 Các bước
Bước 1: Kiểm tra hạt kim loại tại điểm kẹp puly
Bước 2: Đo lực căng tĩnh hoặc động trên mọi dây
Bước 3: Tính chênh — cao nhất vs thấp nhất
Bước 4: Cân bằng trong 10% nếu vượt mã
Bước 5: Xác nhận thiết bị chống xoắn dây
Bước 6: Chạy thử và so sánh shaft-learn hai lần
Bước 7: Kiểm tra rãnh và đường kính dây nếu không đạt 10%
Bước 8: Lên kế hoạch tái rãnh hoặc thay dây nếu mòn vượt giới hạn
5.2 Khi không đạt 10%
- Đo đường kính dây theo tiêu chí loại bỏ
- Đo profile và độ sâu rãnh puly
- Đánh giá tái rãnh nếu còn đủ độ sâu theo NSX
- Lên kế hoạch thay puly/dây nếu vượt giới hạn
- Ghi nhận cho chủ sở hữu — trì hoãn tăng chi phí
6. Thiết bị chống xoắn dây
6.1 Mục đích và mã
Chống xoắn ngăn dây xoay và tải không đều tại móc. Khi dây xoay, các sợi chịu tải không bằng nhau, tăng mòn và drift lực căng.
Theo ASME A17.1 và EN 81-20, thiết bị chống xoắn phải đúng yêu cầu hiện hành. Khi căng lại hoặc thay dây:
- Kiểm tra có trên mọi dây
- Kiểm tra hư hỏng hoặc mất
- Thay thiết bị không còn chống xoắn dưới tải
- Đúng loại theo phiên bản mã
Thiếu hoặc hỏng thiết bị chống xoắn là nguyên nhân drift lực căng hay bị bỏ qua sau vài tuần cân bằng.
7. Bảo trì rãnh puly
7.1 Đo mòn rãnh
| Đo | Công cụ | Chấp nhận/từ chối |
|---|---|---|
| Độ sâu rãnh | Gauge rãnh | So với tối thiểu NSX |
| Profile rãnh | Contour gauge | Giữ profile hình U |
| Độ cứng bề mặt | Không đo hiện trường | Thay nếu xước sâu |
| Tiếp xúc dây | Trực quan | Khe = rãnh mòn |
Rãnh mòn giảm hệ số ma sát, tăng xu hướng trượt dù căng đều. Puly rãnh mòn không giữ kéo dù dây cân hoàn hảo.
7.2 Tái rãnh vs thay
| Yếu tố | Tái rãnh | Thay mới |
|---|---|---|
| Độ sâu còn lại | Phải đủ sau tái rãnh | Puly mới |
| Độ cứng vật liệu | Đủ để gia công lại | Bề mặt cứng mới |
| Chi phí | Thấp hơn | Cao hơn |
| Thời gian dừng | Vài giờ | Nửa ngày trở lên |
| Tương thích dây | Có thể cần dây mới | Nên dùng dây mới |
8. Tích hợp chương trình bảo trì hàng năm
| Công việc | Tần suất tối thiểu | Ghi chú |
|---|---|---|
| Kiểm tra và chỉnh lực căng | Hàng năm (thường xuyên hơn trên máy chu kỳ cao) | Đồng hồ hiệu chuẩn |
| Đo đường kính dây | Hàng năm | 3+ điểm/dây |
| Đo rãnh puly | Hàng năm | So giới hạn NSX |
| Kiểm tra chống xoắn | Mỗi lần bảo dưỡng dây | Thay nếu hỏng |
| Kiểm tra coupling encoder | Mỗi callback truyền động | Trượt độc lập dây |
| Kiểm tra bụi kim loại | Mỗi lần vào phòng máy | Hành động ngay nếu có |
9. Góc nhìn mua sắm
Khi khách đặt encoder cho lỗi vị trí lặp lại, hỏi trước khi xử lý đơn:
| Câu hỏi | Nếu «không» — khuyên trước |
|---|---|
| Đã kiểm tra lực căng trong 10%? | Đo và cân bằng |
| Có bụi kim loại trong phòng máy? | Kiểm tra puly và rãnh |
| Hai shaft-learn khác > 3 mm? | Điều tra trượt và encoder |
| Đã thử chalk mark? | Thử trượt trước khi đặt hàng |
| Lần cuối thay/cân dây? | Xem lịch sử bảo trì |
Encoder đúng không bù trượt kéo liên tục. Cung cấp linh kiện không có ngữ cảnh chẩn đoán tạo đơn lặp và khiếu nại bảo hành.
10. Linh kiện liên quan
| Linh kiện | Liên hệ lực căng |
|---|---|
| Puly kéo | Đối tác mòn trực tiếp |
| Encoder | Báo vòng quay puly, không phải cabin |
| Phần cứng cân dây | Duy trì cân bằng |
| Chuỗi bù / móc | Phân bố tải |
| Dây governor | Nguyên tắc căng tương tự |
DORSEN cung cấp encoder, puly kéo, dây thép và thiết bị đo lực căng tương thích OEM. Chẩn đoán nền cơ khí trước — rồi khớp linh kiện với tự tin.