Techniker, die für „Encoder-Fehler“ oder „unerklärliches Fehlniveau“ entsandt werden, ersetzen manchmal das Rückmeldegerät zweimal — während die Ursache mechanisches Durchrutschen an der Zugscheibe ist. Eine weit zitierte Elevator World-Feldanalyse (John W. Koshak, 2021) dokumentierte, wie Stahlteilchen unter der Scheibe mit Seilspannungsdifferenzen weit außerhalb der Code-Grenzen korrelierten, lange bevor die Scheibe ersetzt werden musste.
Dieser Artikel untersucht umfassend die Beziehung zwischen Tragseilspannung, Zugscheibenzustand und Antriebs-Rückmeldegenauigkeit — und verbindet mechanische Wartung mit elektronischer Diagnose auf eine Weise, die häufige Fehlersuch-Suchen oft übersehen.
1. Tragseilsysteme bei Zugaufzügen
1.1 Wie Seile Kraft übertragen
Zugaufzüge verwenden Stahldrahtseile oder -bänder, um Korb und Gegengewicht von einer vom Elektromotor angetriebenen Zugscheibe zu tragen. Das Grundprinzip ist Reibung: Die Seile greifen in die gerillte Scheibenoberfläche, und bei Scheibendrehung bewegen sich die Seile und heben oder senken den Korb. Das Gegengewicht, typisch gleich Korbgewicht plus 40–50 % der Nennkapazität, balanciert das System und minimiert das für den Betrieb erforderliche Motordrehmoment.
Eine typische getriebene Zugmaschine verwendet 4–6 Tragseile in einem Satz. Jedes Seil muss ungefähr gleichen Anteil der Gesamtlast tragen. Wenn ein Seil deutlich mehr als seinen Anteil trägt, erfährt die Scheibennut ungleichmäßigen Verschleiß, mikroskopisches Durchrutschen tritt auf, und Positionsrückmeldung weicht von tatsächlicher Korbposition ab.
1.2 Seilkonstruktion und Verschleißmechanismen
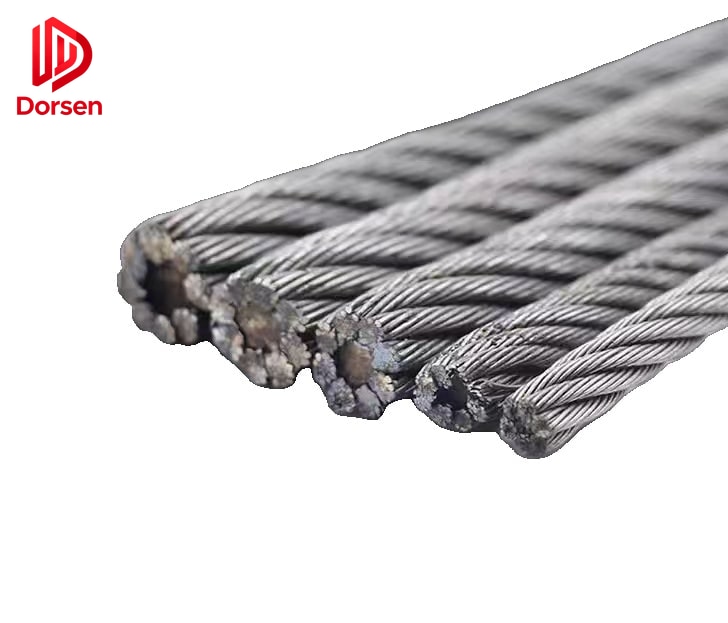
Moderne Aufzugsseile verwenden mehrere Litzen aus hochkohlenstoffhaltigem Stahldraht mit Faser- oder Stahlkern. Wichtige Verschleißindikatoren:
| Parameter | Messmethode | Ausschusskriterium (typisch) |
|---|---|---|
| Seildurchmesser | Messschieber an mehreren Punkten | > 10 % Reduktion vom Nennwert |
| Drahtbrüche | Visuelle Zählung pro Lay-Länge | Gemäß Hersteller und Code-Grenzen |
| Kernzustand | Sondieren oder Biegetest | Kernkollaps oder Korrosion |
| Lay-Muster-Verzerrung | Visueller Vergleich | Vogelkäfig, Knick oder Abflachung |
| Schmierzustand | Sicht und Tasten | Trocken, rissig oder kontaminiert |
Seildurchmesser-Reduktion erhöht Flächendruck in der Scheibennut, beschleunigt Nutverschleiß und erzeugt Rückkopplung: verschlissene Nut → mehr Durchrutschen → mehr Verschleiß → mehr Durchrutschen.
2. Gleichspannungsanforderungen
2.1 Code-Definition
ASME A17.1 / CSA B44 definiert gleiche Tragmittelspannung als:
Die niedrigste gemessene Spannung liegt innerhalb von 10 % der höchsten gemessenen Spannung im Satz.
EN 81-20 trägt gleichwertige Anforderungen für europäische Installationen. Dies ist kein Vorschlag — es ist eine Wartungsanforderung, die bei periodischen Prüfungen durchgesetzt wird.
Dennoch haben Felddaten-Fälle dynamische Spannungsspreizungen von 500 lb (227 kg) oder mehr zwischen Seilen im gleichen Satz während normaler Fahrt aufgezeichnet, während sichtbarer Metallstaub bereits unter der Maschine angesammelt war. Solche Ungleichgewichte verletzen den Code um Faktor fünf oder mehr.
2.2 Statische vs. dynamische Spannungsmessung
| Methode | Wann gemessen | Was sie zeigt |
|---|---|---|
| Statische Spannung | Korb ruht an Haltestelle | Ruhelastverteilung |
| Dynamische Spannung | Während vollem Fahrzyklus | Lastverschiebungen bei Beschleunigung und Verzögerung |
| Telemetrie-Protokollierung | Kontinuierlich im Betrieb | Zeitreihen-Spannung pro Seil — zeigt transiente Ungleichgewichte |
Statische Messung allein kann dynamische Ungleichgewichte übersehen, die nur bei Beschleunigung erscheinen. Telemetriesysteme, die pro-Seil-Spannung während voller Fahrt protokollieren, zeigen Probleme, die in Ruhe unsichtbar sind — und werden zunehmend bei Hochzyklus-Gewerbeanlagen verwendet.
2.3 Werkzeuge zur Spannungsverifizierung
- Mechanische Seilmessgeräte — federbelastete Geräte, die Ablenkung unter bekannter Kraft messen; Feldgenauigkeit üblicherweise ~±2,5 %
- Elektronische Spannungsmessgeräte — auf Wägezelle basierend; höhere Genauigkeit (±1 %), erfordern Kalibrierung
- Telemetriesysteme — permanente Installation mit pro-Seil-Sensoren; kontinuierliche Überwachung und Alarmschwellen
- Richtscheide und Fühlerlehren — für Scheibennuttiefenmessung nach fehlgeschlagener Spannungskorrektur
3. Wie ungleiche Spannung „Encoder-ähnliche“ Fehler erzeugt
3.1 Der Durchrutsch-Mechanismus
Wenn ein Seil während der Fahrt deutlich mehr Last trägt als andere:
- Die Scheibennut erfährt ungleichmäßigen Verschleiß am überlasteten Seilpfad
- Seile rutschen mikroskopisch relativ zur Scheibe — für Sichtprüfung unsichtbar
- Positionsrückmeldung (Encoder oder Band) zählt Impulse basierend auf Scheibendrehung, nicht Korbposition
- Der Regler protokolliert Geschwindigkeits- oder Positionsfehler, wenn kumulativer Fehler wächst
Der Encoder funktioniert korrekt — er meldet Scheibendrehung genau. Aber Scheibendrehung entspricht nicht mehr der Korbfahrt wegen Seildurchrutschen. Deshalb behebt Encoder-Austausch das Problem nicht.
3.2 Symptom-Überlappung mit echtem Encoder-Ausfall
| Symptom | Seildurchrutsch-Indikator | Echter Encoder-Ausfall-Indikator |
|---|---|---|
| Fehlniveau verschlechtert sich über Wochen | Ja — Durchrutschen akkumuliert allmählich | Möglich, aber meist plötzlich |
| Intermittierende Positionsdrift bei langen Fahrten | Ja — Durchrutschen steigt mit Distanz | Möglich — Signalrauschen |
| Rückkehr zum Endterminal nach kumulativem Fehler | Ja — Regler korrigiert große Drift | Ja — verlorene Impulse |
| Metallteilchen nahe Scheibe | Starker Indikator für Durchrutschen | Nicht assoziiert |
| Zwei Wellenlernläufe unterscheiden sich > 3 mm | Ja | Ja — beide Ursachen untersuchen |
| Sin/Cos-Spannungs-Ungleichgewicht | Nein — mechanisches Problem | Ja — elektrisches Problem |
Diagnose-Implikation: Wenn sich zwei Wellenlernläufe um mehr als 3 mm pro Etage unterscheiden, beide Encoder-Signalintegrität und Seildurchrutschen untersuchen, bevor Ersatzteile bestellt werden.
3.3 Der Kreidemarkierungstest
Einfacher Feldtest für Zugdurchrutschen:
- Seil gegen Scheibe an einer Etagenhaltestelle markieren
- Korb eine volle Etage hochfahren und zur Startetage zurückkehren
- Markierungsdrift an der Scheibe relativ zum Seil messen
Feldabnahme vieler Teams: Etagendurchrutschen unter 5 mm bei Leer- und Belastungsfahrten. Größere Drift bestätigt Durchrutschen und sollte Seilspannungsmessung vor elektronischem Komponenten-Austausch auslösen.
4. Feldbeweise: Partikel bedeuten sofort handeln
4.1 Fallstudie-Zusammenfassung
Koshaks dokumentierter Fall betraf eine sieben Jahre alte getriebene Zugmaschine mit etwa 1.700 Fahrten pro Tag in einem Gewerbegebäude. Wichtige Befunde:
- Metallstaub am Gegengewicht-Seiten-Klemmpunkt erschien, während Seilspannungs-Telemetrie tägliche Alarme zeigte
- Dynamische Spannungsspreizung überstieg 500 lb (227 kg) zwischen Seilen im gleichen Satz
- Die Scheibe zeigte ungleichmäßigen Nutverschleiß am überlasteten Seilpfad
- Warten bis die Scheibe sichtbar beschädigt war, machte aus Spannungsaufgabe einen Scheiben- und Seilersatz-Streit zwischen Eigentümer und Auftragnehmer
4.2 Wartungsregel
Jeder sichtbare Schleifabfall nahe der Antriebsscheibe löst sofortige Seilspannungsmessung und -ausgleich aus — vor Bestellung elektronischer Teile.
Diese Regel wird von informierten Wartungsteams weltweit angewendet. Metallteilchen sind nicht kosmetisch — sie sind Beweis für Stahl-auf-Stahl-Schleifen an der Zug-Schnittstelle, und das Schleifen beschleunigt sich mit jeder Fahrt, bis Korrekturmaßnahmen ergriffen werden.
5. Seilspannungs-Verifizierungs-Workflow
5.1 Schritt-für-Schritt-Verfahren
Schritt 1: Sichtprüfung auf Metallteilchen an Scheiben-Klemmpunkten
Schritt 2: Dynamische oder statische Seilspannungen an allen Seilen im Satz messen
Schritt 3: Spreizung berechnen — höchste vs. niedrigste Spannung
Schritt 4: Auf innerhalb 10 % ausgleichen wenn Spreizung Code-Grenze überschreitet
Schritt 5: Anti-Rotations-Vorrichtungen vorhanden und funktionsfähig bestätigen
Schritt 6: Fahrt und Wellenlern-Daten erneut testen (Zwei-Lauf-Vergleich)
Schritt 7: Nuttiefe und Seildurchmesser prüfen wenn 10 % nicht erreichbar
Schritt 8: Scheiben-Nachfräsung oder Seilersatz planen wenn Verschleiß Grenzen überschreitet
5.2 Wenn 10 % nicht erreichbar sind
Wenn Ausgleich auf innerhalb 10 % nach Einstellung nicht möglich:
- Seildurchmesser gegen Ausschusskriterien an mehreren Punkten entlang jedes Seils messen
- Scheibennutprofil und -tiefe mit Nutlehre messen
- Nachfräsung evaluieren wenn durch Herstellerdaten und verbleibende Nuttiefe erlaubt
- Scheiben- und/oder Seilersatz planen wenn Verschleiß über Grenzen
- Befunde für Eigentümer-Kommunikation dokumentieren — aufgeschobene Maßnahme erhöht Kosten
Stahldrahtseil-Material hat sich seit Jahrzehnten nicht grundlegend geändert. Vernachlässigte Spannungswartung bleibt der dominante vermeidbare Faktor für vorzeitigen Scheibenschaden bei allen Zugmaschinenmarken.
6. Anti-Rotations-Vorrichtungen
6.1 Zweck und Code-Anforderungen
Anti-Rotations-Hardware verhindert Seildrehung und ungleiche Belastung an Schäkeln. Wenn Seile entlang ihrer Achse rotieren, tragen einzelne Litzen ungleiche Last, beschleunigen Verschleiß und tragen zu Spannungsdrift über Zeit bei.
Code-Kommentar unter ASME A17.1 und EN 81-20 vermerkt, dass Anti-Rotations-Vorrichtungen aktuellen Anforderungen entsprechen müssen. Bei Seil-Nachspannung oder -ersatz:
- Anti-Rotations-Vorrichtungen an jedem Seil im Satz verifizieren
- Auf Beschädigung, Verformung oder fehlende Komponenten prüfen
- Vorrichtungen ersetzen, die Rotation unter Last nicht mehr verhindern
- Vorrichtungstyp mit aktueller Code-Ausgabe abgleichen (Anforderungen haben sich über Jahrzehnte verschärft)
Fehlende oder beschädigte Anti-Rotations-Vorrichtungen sind häufig übersehener Beitrag zu Spannungsdrift, die Wochen nach Ausgleich wieder erscheint.
7. Scheibennut-Wartung
7.1 Nutverschleiß-Messung
| Messung | Werkzeug | Annehmen/Ablehnen |
|---|---|---|
| Nuttiefe | Nutlehre oder Radiusschablone | Mit Hersteller-Minimum vergleichen |
| Nutprofil | Konturlehre | U-förmiges Profil muss erhalten bleiben |
| Oberflächenhärte | Nicht feldmessbar | Bei tiefen Kratzern ersetzen |
| Seilsitz-Kontakt | Visuell — Seil soll Nutboden berühren | Spalt deutet auf verschlissene Nut |
Verschlissene Nuten reduzieren Reibungskoeffizient, erhöhen Durchrutsch-Tendenz unabhängig von Seilspannung. Scheibe mit verschlissenen Nuten kann Zug nicht halten selbst bei perfekt ausgeglichenen Seilen.
7.2 Nachfräsung vs. Ersatz
| Faktor | Nachfräsung | Ersatz |
|---|---|---|
| Verbleibende Nuttiefe | Muss Minimum nach Nachfräsung überschreiten | N/A — neue Scheibe |
| Scheibenmaterialhärte | Muss für Nachbearbeitung ausreichen | Neue gehärtete Oberfläche |
| Kosten | Niedriger — nur Bearbeitung | Höher — neue Komponente + Installation |
| Ausfallzeit | Stunden | Halber Tag oder mehr |
| Seilkompatibilität | Kann neue Seile für Profilabgleich erfordern | Neue Seile empfohlen |
8. Integration in jährliches Wartungsprogramm
Diese Aufgaben in MCP (Maintenance Control Program)-Dokumentation integrieren:
| Aufgabe | Mindesthäufigkeit | Hinweise |
|---|---|---|
| Seilspannungsprüfung und -einstellung | Jährlich (öfter bei Hochzyklus-Geräten) | Kalibriertes Messgerät verwenden |
| Seildurchmesser-Messung | Jährlich | An 3+ Punkten pro Seil |
| Scheibennut-Messung | Jährlich | Mit Hersteller-Grenzen vergleichen |
| Anti-Rotations-Vorrichtungs-Prüfung | Bei jedem Seilservice | Bei Beschädigung ersetzen |
| Encoder-Wellenkupplungs-Prüfung | Bei jedem antriebsbezogenen Rückruf | Auf Durchrutschen unabhängig vom Seil prüfen |
| Metallteilchen-Sichtprüfung | Jeder Maschinenraumbesuch | Sofortmaßnahme wenn gefunden |
Seil und Rückmeldung als ein integriertes System behandeln — nicht als getrennte Subsysteme — reduziert Wiederholungsrückrufe und unnötige Teileausgaben.
9. Beschaffungsperspektive für Teilelieferanten
Wenn Kunden Encoder für wiederholte Positionsfehler anfordern, diese Diagnosefragen vor Auftragsbearbeitung stellen:
| Frage | Wenn „nein“ — zuerst empfehlen |
|---|---|
| Wurde Seilspannung innerhalb 10 % verifiziert? | Spannungsmessung und Ausgleich |
| War Metallstaub im Maschinenraum vorhanden? | Scheiben- und Nutinspektion |
| Unterscheiden sich zwei Wellenlernläufe um mehr als 3 mm? | Durchrutschen und Encoder untersuchen |
| Wurde Kreidemarkierungstest durchgeführt? | Einfacher Durchrutschtest vor Teilebestellung |
| Wann wurden Seile zuletzt ersetzt oder ausgeglichen? | Wartungshistorie prüfen |
Ein korrekt gelieferter Encoder kann laufendes Zugdurchrutschen nicht kompensieren. Teilelieferung ohne Diagnosekontext erzeugt Wiederholungsbestellungen, Garantieansprüche und Kundenunzufriedenheit.
10. Zugehörige Komponenten und Systemdenken
| Komponente | Beziehung zur Seilspannung |
|---|---|
| Zugscheibe | Direkter Verschleißpartner — Nutzustand beeinflusst Durchrutschen |
| Encoder / Rückmeldegerät | Meldet Scheibendrehung, nicht Korbposition — Durchrutschen erzeugt falsche Fehler |
| Seilausgleich-Hardware | Hält Spannungsbalance — bei jedem Service prüfen |
| Kompensationskette / Aufhängung | Beeinflusst Lastverteilung — auf Verschleiß und gleiche Länge prüfen |
| Begrenzerseil | Separates System, aber gleiche Spannungsprinzipien |
DORSEN liefert OEM-kompatible Encoder, Zugscheiben, Drahtseile und Spannungsmessgeräte für Wartungsunternehmen weltweit. Zuerst die mechanische Basis diagnostizieren — dann das Teil mit Vertrauen abgleichen.